

గుజ్జు సాంద్రత కొలత
మెషిన్ చెస్ట్లో పల్ప్ గాఢత సాధారణంగా 2.5–3.5%కి చేరుకుంటుంది. ఫైబర్లు బాగా వ్యాపించడానికి మరియు మలినాలను తొలగించడానికి, పల్ప్ను తక్కువ గాఢతకు పలుచబరచడానికి నీరు అవసరం.
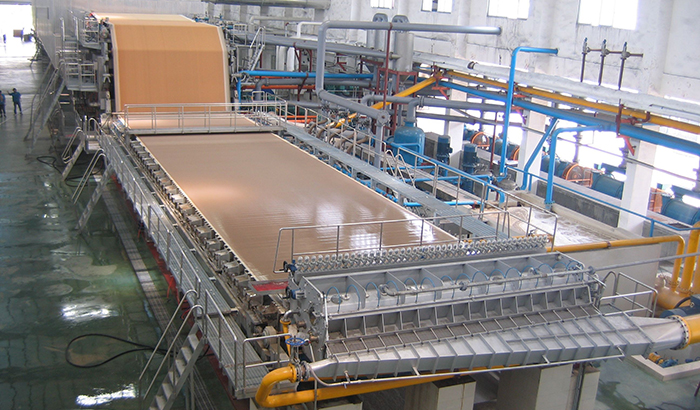
కోసంఫోర్డ్రినియర్ యంత్రాలుపల్ప్ లక్షణాలు, పరికరాల గుణాలు మరియు కాగితం నాణ్యతను బట్టి, సాధారణంగా మెష్లోకి ప్రవేశించే పల్ప్ గాఢత 0.3–1.0% ఉంటుంది. ఈ దశలో, పలుచన స్థాయి మెష్పై అవసరమైన పల్ప్ గాఢతకు అనుగుణంగా ఉంటుంది, అంటే శుద్ధీకరణ, వడపోత మరియు మెష్పై ఆకృతినివ్వడానికి అదే గాఢతను ఉపయోగిస్తారు.
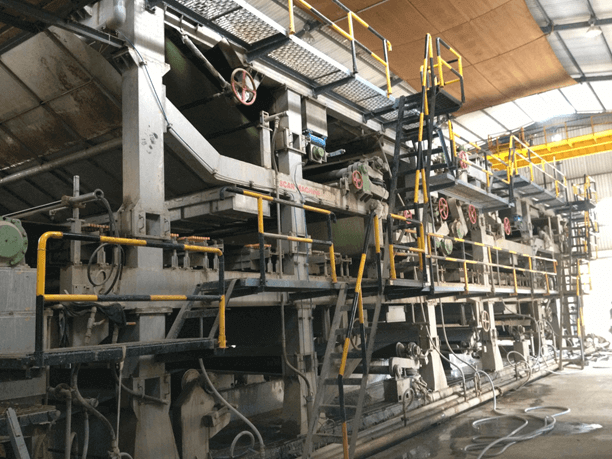
సిలిండర్ యంత్రాల విషయంలో మాత్రమే మెష్పై పల్ప్ సాంద్రత 0.1–0.3% కంటే తక్కువగా ఉంటుంది. ఇంత తక్కువ సాంద్రత గల పల్ప్తో, శుద్ధీకరణ మరియు వడపోత ప్రక్రియల ద్వారా ప్రవాహ రేటు అవసరాల కంటే ఎక్కువగా ఉంటుంది. అంతేకాకుండా, తక్కువ సాంద్రత గల పల్ప్ను ప్రాసెస్ చేయడానికి మరిన్ని శుద్ధీకరణ మరియు వడపోత పరికరాలు అవసరమవుతాయి, దీనికి ఎక్కువ పెట్టుబడి, ఎక్కువ స్థలం, మరింత సంక్లిష్టమైన పైప్లైన్లు మరియు అధిక శక్తి వినియోగం అవసరం అవుతుంది.
సిలిండర్ యంత్రాలు తరచుగా ఒకరెండు-దశల విలీన ప్రక్రియ,దీనిలో ప్రాథమిక శుద్ధీకరణ మరియు వడపోత కోసం మొదట గాఢతను 0.5~0.6%కి తగ్గిస్తారు; ఆ తర్వాత స్థిరీకరణ పెట్టెలోని మెష్లోకి ప్రవేశించే ముందు లక్ష్య గాఢతకు మరింతగా తగ్గిస్తారు.
పల్ప్ డైల్యూషన్ ప్రక్రియలో, నీటి సంరక్షణ కోసం మరియు తెల్లటి నీటి నుండి సన్నని పీచుపదార్థాలు, ఫిల్లర్లు, రసాయనాలను తిరిగి పొందడం కోసం సాధారణంగా మెష్ ద్వారా తెల్లటి నీటిని పంపిస్తారు. పల్ప్ను వేడి చేయాల్సిన యంత్రాలకు శక్తిని ఆదా చేయడానికి తెల్లటి నీటిని తిరిగి పొందడం ప్రయోజనకరంగా ఉంటుంది.
పలుచన చేసిన గుజ్జు సాంద్రతను ప్రభావితం చేసే కీలక కారకాలు
నియంత్రణ పెట్టెలోకి ప్రవేశించే గుజ్జు సాంద్రతలోని వైవిధ్యాలు
కొట్టడం వలన చిక్కదనంలో వచ్చే హెచ్చుతగ్గులు లేదా బ్రోక్ సిస్టమ్లో మార్పులు పల్ప్ సాంద్రతలో వ్యత్యాసాలకు కారణం కావచ్చు. మెషిన్ చెస్ట్లలో సరిగా ప్రసరణ జరగకపోవడం వల్ల వివిధ ప్రాంతాలలో పల్ప్ సాంద్రతలో అస్థిరత ఏర్పడి, మరింత అస్థిరతకు దారితీస్తుంది.
తిరస్కరణ యొక్క వెనుక ప్రవాహంs లోశుద్ధీకరణ మరియువడపోత
శుద్ధీకరణ మరియు వడపోత ప్రక్రియల నుండి వెలువడే వ్యర్థ పదార్థం సాధారణంగా విలీన జలంతో పాటు వ్యవస్థలోకి తిరిగి ప్రవేశపెట్టబడుతుంది. ఈ వ్యర్థ పదార్థం యొక్క పరిమాణం మరియు గాఢతలో వచ్చే మార్పులు, శుద్ధీకరణ మరియు వడపోత పరికరాల పనితీరుపైనా మరియు పంపు ఇన్లెట్ల వద్ద ఉన్న ద్రవ స్థాయిలపైనా ఆధారపడి ఉంటాయి.
ఈ మార్పులు విలీనం కోసం ఉపయోగించే తెల్లటి నీటి గాఢతపై మరియు తత్ఫలితంగా, తుది గుజ్జు గాఢతపై ప్రభావం చూపుతాయి. సిలిండర్ మెషీన్ ఓవర్ఫ్లో ట్యాంకుల రిటర్న్ సిస్టమ్లలో కూడా ఇలాంటి సమస్యలు తలెత్తవచ్చు.
పలుచన చేసిన పల్ప్ గాఢతలో వచ్చే మార్పులు పేపర్ మెషీన్ పనితీరును మరియు తుది కాగితం నాణ్యతను రెండింటినీ ప్రభావితం చేస్తాయి. అందువల్ల, పల్ప్ గాఢతను నిశితంగా పర్యవేక్షించడం చాలా అవసరం.స్థిరత్వ మీటర్ గుజ్జుతయారు చేసినవారులోన్మీటర్ఉత్పత్తి సమయంలో మరియు స్థిరమైన సాంద్రతలను నిర్వహించడానికి రెగ్యులేటింగ్ బాక్స్లోకి ప్రవాహాన్ని సర్దుబాటు చేయండి. ఆధునిక కాగితపు యంత్రాలు తరచుగా ఈ క్రింది వాటి కోసం స్వయంచాలక పరికరాలను ఉపయోగిస్తాయి:
- స్వయంచాలకంగా సర్దుబాటు చేయండిగుజ్జు సాంద్రతనియంత్రణ పెట్టెలోకి ప్రవేశిస్తోంది.
- కాగితపు ఆధార భారములో మార్పుల ఆధారంగా అంతర్వాహనను సర్దుబాటు చేయండి మరియుహెడ్బాక్స్ పల్ప్ సాంద్రత.
ఇది స్థిరమైన గుజ్జు సాంద్రతను నిర్ధారిస్తుంది.
పలుచన చేసిన గుజ్జుకు గాఢత సర్దుబాటు వల్ల కలిగే ప్రయోజనాలు
పలుచన చేసిన గుజ్జు యొక్క గాఢతను నియంత్రించడం అనేది కాగితపు యంత్రం యొక్క సరైన పనితీరుకు మరియు కాగితం నాణ్యతను కాపాడుకోవడానికి రెండింటికీ ప్రయోజనకరంగా ఉంటుంది.
సిలిండర్ యంత్రాల కోసం
పల్ప్ను తక్కువగా కొట్టినప్పుడు మరియు అది త్వరగా నీటిని కోల్పోయినప్పుడు, మెష్ విభాగంలో అంతర్గత మరియు బాహ్య నీటి మట్టాలు తగ్గిపోతాయి, దీనివల్ల మెష్కు కాగితపు పొర అంటుకునే శక్తి బలహీనపడుతుంది. ఇది సాంద్రీకరణ ప్రభావాన్ని పెంచుతుంది, ఓవర్ఫ్లోను తగ్గిస్తుంది, మరియు పల్ప్ మరియు మెష్ మధ్య వేగ వ్యత్యాసాన్ని పెంచుతుంది, ఫలితంగా అసమానమైన కాగితం ఏర్పడుతుంది.
దీనిని పరిష్కరించడానికి, పల్ప్ సాంద్రతను తగ్గించడానికి వైట్ వాటర్ వాడకాన్ని పెంచుతారు, తద్వారా మెష్కు ప్రవాహ వేగాన్ని పెంచుతారు. ఇది నీటి మట్టంలో వ్యత్యాసాన్ని పెంచి, ఓవర్ఫ్లోను అధికం చేస్తుంది, సాంద్రత ప్రభావాలను తగ్గిస్తుంది, మరియు వేగ వ్యత్యాసాలను కనిష్ట స్థాయికి తగ్గిస్తుంది, తద్వారా షీట్ ఏకరూపతను మెరుగుపరుస్తుంది.
ఫోర్డ్రినియర్ మెషీన్ల కోసం
అధిక బీటింగ్ డిగ్రీల వల్ల నీరు బయటకు పోవడం కష్టమవుతుంది, వాటర్లైన్ పెరుగుతుంది, తడి షీట్లో తేమ అధికమవుతుంది, మరియు ప్రెస్సింగ్ సమయంలో ఎంబోసింగ్ లేదా నలిగిపోవడానికి దారితీస్తుంది. మెషిన్ అంతటా పేపర్ టెన్షన్ తగ్గి, ఆరబెట్టేటప్పుడు సంకోచం పెరిగి, మడతలు మరియు ముడతల వంటి లోపాలకు కారణమవుతుంది.
ఈ సవాళ్లను అధిగమించడానికి, తెల్లటి నీటి వాడకాన్ని తగ్గించడం, డ్రైనేజీ సమస్యలను పరిష్కరించడం ద్వారా పలుచని గుజ్జు సాంద్రతను పెంచవచ్చు.
దీనికి విరుద్ధంగా, బీటింగ్ స్థాయి తక్కువగా ఉంటే, ఫైబర్లు గడ్డకట్టడానికి మొగ్గు చూపుతాయి, మరియు మెష్ మీద నీరు చాలా వేగంగా కారిపోతుంది, ఇది కాగితం ఏకరూపతను ప్రభావితం చేస్తుంది. ఈ సందర్భంలో, పలుచనైన పల్ప్ గాఢతను తగ్గించడానికి వైట్ వాటర్ వాడకాన్ని పెంచడం ద్వారా గడ్డకట్టడాన్ని తగ్గించి, ఏకరూపతను మెరుగుపరచవచ్చు.
ముగింపు
కాగితం తయారీలో విలీనం అనేది ఒక కీలకమైన ప్రక్రియ. ఉత్పత్తిలో, ఈ క్రిందివి అత్యవసరం:
- విలీనం చేయబడిన వాటిలో మార్పులను నిశితంగా పర్యవేక్షించండి మరియు కఠినంగా నియంత్రించండిగుజ్జు సాంద్రతస్థిరమైన కార్యకలాపాలను నిర్ధారించడానికి.
- ఉత్పత్తి నాణ్యత మరియు నిర్వహణ పరిస్థితులలో మార్పులను గమనించండిమరియు, అవసరమైనప్పుడు, పైన పేర్కొన్నటువంటి ఇబ్బందులను అధిగమించడానికి ఒక సాధనంగా పల్ప్ సాంద్రతను సర్దుబాటు చేయాలి.
పల్ప్ పలుచనను సమర్థవంతంగా నిర్వహించడం ద్వారా, స్థిరమైన ఉత్పత్తి, అధిక నాణ్యత గల కాగితం మరియు ఉత్తమమైన పనితీరును సాధించవచ్చు.
పోస్ట్ చేసిన సమయం: జనవరి-24-2025


