

పెయింట్ ప్రవహించే, వ్యాపించే మరియు ఉపరితలాలను కప్పే విధానాన్ని స్నిగ్ధత నేరుగా ప్రభావితం చేస్తుంది. బ్రష్తో వేసినా, స్ప్రే చేసినా, లేదా రోల్ కోటింగ్ చేసినా, ఇది పూత సామర్థ్యాన్ని, పొర ఏకరూపతను మరియు తుది రూపాన్ని నిర్ధారిస్తుంది. ఉదాహరణకు, స్ప్రేయింగ్ పద్ధతిలో సూక్ష్మంగా అణువులుగా విడిపోవడానికి తక్కువ పెయింట్ స్నిగ్ధత అవసరం; బ్రష్ లేదా రోలింగ్ పద్ధతులలో సరైన సమతలం మరియు పూత కోసం అధిక స్నిగ్ధత అవసరం. తప్పుడు స్నిగ్ధత వల్ల పెయింట్ జారడం, కారిపోవడం, రంగులో అసమానతలు మరియు మందంలో అస్థిరతలు ఏర్పడతాయి, ఇవన్నీ ఉత్పత్తి నాణ్యతను మరియు పనితీరును దెబ్బతీస్తాయి.
తయారీదారులు, ప్రయోగశాల నిర్వాహకులు మరియు నాణ్యత నియంత్రణ ఇంజనీర్లకు, పెయింట్ యొక్క చిక్కదనాన్ని స్థిరంగా నిర్వహించడం ఒక నిరంతర సవాలు. ఉష్ణోగ్రత, ద్రావణి ఎంపిక, రెసిన్ అణుభారం మరియు సంకలితాలలో వచ్చే వైవిధ్యాలు ఉత్పత్తి మరియు వినియోగ సమయంలో చిక్కదనంపై తీవ్ర ప్రభావాన్ని చూపుతాయి. అనియంత్రిత మార్పులు కార్యాచరణ అసమర్థతలకు, అసమాన పొరలకు, వ్యర్థాల పెరుగుదలకు మరియు ఉత్పత్తులను వెనక్కి పిలిపించే (రీకాల్ చేసే) అవకాశానికి దారితీస్తాయి—ఇవి ఖర్చులను పెంచి, ప్రతిష్టను దెబ్బతీస్తాయి. నాణ్యత నియంత్రణ బృందాలు pH వ్యత్యాసం, సరిపడని సంకలితాలు మరియు ఫార్ములేషన్లను అస్థిరపరిచే యాంత్రిక ఒత్తిళ్ల వంటి సమస్యలను తప్పనిసరిగా పరిష్కరించాలి. స్థిరత్వాన్ని నిర్వహించడానికి పటిష్టమైన నియంత్రణ వ్యవస్థలు అవసరం.
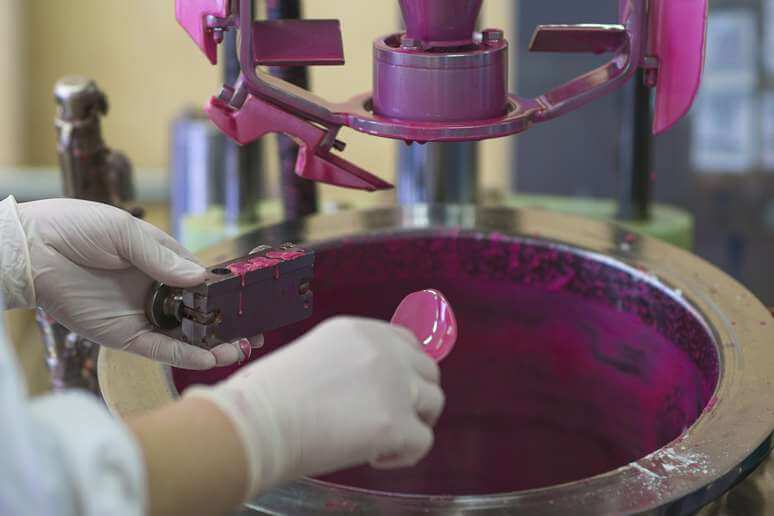
పెయింట్ స్నిగ్ధత మరియు దాని పాత్రను అర్థం చేసుకోవడం
పెయింట్ వ్యవస్థలలో స్నిగ్ధత అంటే ఏమిటి?
స్నిగ్ధత అనేది, ప్రయోగించిన ఒత్తిడికి లోనైనప్పుడు ఒక ద్రవం చూపే ప్రవాహ నిరోధకత యొక్క కొలమానం. పెయింట్ వ్యవస్థలలో, ఇది పెయింట్ ఎంత సులభంగా కదులుతుందో, వ్యాపిస్తుందో, లేదా పనిముట్లు లేదా గురుత్వాకర్షణ వలన రూపాంతరం చెందుతుందో వివరిస్తుంది. రియాలజీ కేవలం స్నిగ్ధతను మాత్రమే కాకుండా, థిక్సోట్రోపీ మరియు షియర్ థిన్నింగ్ వంటి ఇతర ప్రవర్తనలను కూడా కలిగి ఉంటుంది; ఇది వివిధ బలాలకు మరియు రూపాంతర రేట్లకు పెయింట్లు ఎలా ప్రతిస్పందిస్తాయో వివరిస్తుంది.
పెయింట్ తయారీలో స్నిగ్ధత కీలక పాత్ర పోషిస్తుంది. ఇది వర్ణకాలు ఎలా వ్యాప్తి చెందుతాయో నిర్ధారిస్తుంది, నిల్వలో పెయింట్ స్థిరంగా ఉండేలా చూస్తుంది మరియు తయారీ సమయంలో మిశ్రమాన్ని ప్రభావితం చేస్తుంది. స్ప్రేయింగ్, బ్రషింగ్ లేదా రోలింగ్ వంటి వాటి ఉద్దేశిత అప్లికేషన్ పద్ధతి యొక్క అవసరాలను తీర్చడానికి పెయింట్లు నిర్దిష్ట స్నిగ్ధత పరిధులతో రూపొందించబడతాయి. ఇది పెయింట్ ఉపరితలాలను సమానంగా కవర్ చేస్తుందని, లోపాలు లేని పొరలను ఏర్పరుస్తుందని మరియు రూప ప్రమాణాలకు అనుగుణంగా ఉంటుందని హామీ ఇవ్వడానికి సహాయపడుతుంది.
తుది ఉత్పత్తిలో, సరైన చిక్కదనం పూతను, స్థిరమైన పొర మందాన్ని మరియు ఉపరితల నాణ్యతను నిర్ధారిస్తుంది. ఇది జారడం, కారడం లేదా సరిపోని పూత వంటి సమస్యలను నియంత్రించడంలో కీలకపాత్ర పోషిస్తుంది, ఇవి వినియోగదారు సంతృప్తిని మరియు దీర్ఘకాలిక మన్నికను నేరుగా ప్రభావితం చేస్తాయి.
పెయింట్ స్నిగ్ధతను ఎందుకు కొలవాలి?
ఉత్పత్తి స్థిరత్వం మరియు నాణ్యత నియంత్రణ
ఉత్పత్తి నాణ్యతలో ఏకరూపతను కాపాడుకోవడానికి పెయింట్ స్నిగ్ధత కొలత చాలా కీలకం. ఒకవేళ స్నిగ్ధత ఒక్కో బ్యాచ్కు ఒక్కోలా ఉంటే, పెయింట్ విడిపోవచ్చు, రంగులో తేడాలు రావచ్చు, లేదా ఉపయోగించేటప్పుడు అసమానంగా పూయబడవచ్చు. రోటరీ విస్కోమీటర్లు మరియు అకౌస్టిక్ వేవ్ సెన్సార్ల వంటి కొత్తగా అభివృద్ధి చేయబడిన ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత పరికరాలు, తయారీదారులకు స్నిగ్ధతను నిజ సమయంలో పర్యవేక్షించడానికి, వ్యత్యాసాలను త్వరగా సరిదిద్దడానికి మరియు ప్రక్రియ నియంత్రణను మెరుగుపరచడానికి వీలు కల్పిస్తాయి.
అప్లికేషన్ లక్షణాలు
పెయింట్ యొక్క స్నిగ్ధత, దానిని ఎంత సున్నితంగా స్ప్రే చేయవచ్చో, బ్రష్ చేయవచ్చో లేదా రోలర్తో పూయవచ్చో నిర్దేశిస్తుంది. ఉదాహరణకు:
- స్ప్రే అప్లికేషన్ కోసం తక్కువ స్నిగ్ధత గల (పలుచని) పెయింట్లను ఇష్టపడతారు, ఇవి చక్కటి అటామైజేషన్ మరియు మృదువైన కవరేజీని సాధ్యం చేస్తాయి.
- అధిక స్నిగ్ధత గల (చిక్కటి) పెయింట్లు నిలువు ఉపరితలాలకు బాగా పనిచేస్తాయి, ఇవి పెయింట్ కారడం మరియు వంగిపోవడం వంటి ప్రమాదాలను తగ్గిస్తాయి.
ఎండబెట్టే సమయం మరియు ఫిల్మ్ ఏర్పడటం
స్నిగ్ధత ఆరే గతిశాస్త్రాన్ని ప్రభావితం చేస్తుంది. అధిక స్నిగ్ధత గల పెయింట్లు సాధారణంగా ద్రావకాలను ఎక్కువసేపు నిలుపుకుంటాయి, దీనివల్ల ఆవిరయ్యే వేగం తగ్గుతుంది. ఇది ఆరే సమయాన్ని పెంచడమే కాకుండా, పరిసరాలలోని ధూళి అంటుకోవడం లేదా జారిపోవడం వంటి లోపాల ప్రమాదాన్ని కూడా పెంచుతుంది. తక్కువ స్నిగ్ధత గల పెయింట్లు వేగంగా ఆరుతాయి, కానీ అవి సరిపోని కవరేజ్ లేదా పలుచని, పెళుసైన పొరల వంటి సమస్యలను ఎదుర్కోవచ్చు. స్నిగ్ధతను సరిగ్గా కొలవడం మరియు సర్దుబాటు చేయడం వల్ల ఆరే సమయం మరియు తుది ఉత్పత్తి మన్నిక రెండింటినీ ఉత్తమంగా ఉపయోగించుకోవచ్చు.
మన్నిక మరియు పనితీరు
పెయింట్ పొరల మన్నిక అనేది ఫార్ములేషన్ మరియు అప్లికేషన్ రెండింటిలోనూ నియంత్రిత స్నిగ్ధతపై ఆధారపడి ఉంటుంది. సరైన స్నిగ్ధత ఈ క్రింది సాధారణ సమస్యలను నివారించడంలో సహాయపడుతుంది:
- నిలువు లేదా తలపైన ఉన్న ఉపరితలాలపై వంగిపోవడం మరియు జారడం.
- ఫిల్మ్ సరిపోనంతగా ఏర్పడకపోవడం, దీనివల్ల యాంత్రిక నిరోధకత తక్కువగా ఉంటుంది.
- అసమానమైన ఉపరితల స్వరూపం, దీర్ఘకాలిక ఆకర్షణ మరియు రక్షణను తగ్గిస్తుంది.
అనియంత్రిత స్నిగ్ధత దీనికి కారణం కావచ్చు:
- ఆరెంజ్ పీల్, పిన్హోల్స్ లేదా అసమాన మెరుపు వంటి లోపాల ప్రమాదం పెరిగింది.
- బ్రష్ లోడింగ్ సరిగా లేకపోవడం మరియు టింటింగ్ స్థిరత్వం తగ్గడం.
- పనితీరు అవసరాలను తీర్చడంలో వైఫల్యం, దీని ఫలితంగా అధిక వారంటీ క్లెయిమ్లు మరియు అసంతృప్త వినియోగదారులు ఏర్పడతారు.
పారిశ్రామిక మరియు వినియోగదారుల పరిణామాలు
ఆటోమోటివ్ ఫినిషింగ్ మరియు పారిశ్రామిక ప్రక్రియలలోకాయిల్ కోటింగ్—పెయింట్ చిక్కదనాన్ని ఇన్లైన్ పెయింట్ చిక్కదనం మీటర్ల ద్వారా పర్యవేక్షిస్తారు. ఈ పెయింట్ చిక్కదనం పరీక్షా పరికరాలు నిరంతర ఆన్లైన్ పెయింట్ చిక్కదనం పర్యవేక్షణను సాధ్యం చేస్తాయి, తద్వారా ఖరీదైన పని నిలిచిపోవడాన్ని మరియు పునఃపనిని నివారిస్తాయి. వినియోగదారుల పెయింట్లలో, అస్థిరమైన చిక్కదనం పూత వేయడంలో ఇబ్బందులకు (చిందడం లేదా కారిపోవడం వంటివి) మరియు ఉత్పత్తి జీవితకాలం తగ్గడానికి దారితీస్తుంది.
ప్రయోగశాల పెయింట్ స్నిగ్ధత కొలత పరికరాలతో గానీ లేదా రియల్-టైమ్ పెయింట్ స్నిగ్ధత మీటర్లతో గానీ పెయింట్ స్నిగ్ధతను కచ్చితంగా కొలవడం నాణ్యత హామీకి ఆధారం. ప్రామాణికమైన పెయింట్ స్నిగ్ధత పరీక్షా పద్ధతులను (ఫ్లో కప్లు మరియు రొటేషనల్ విస్కోమీటర్ల వంటివి) అధునాతన ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత పద్ధతులతో కలపడం ద్వారా, తయారీదారులు మరియు వినియోగదారులు ఇద్దరూ వివిధ రకాల అప్లికేషన్ మరియు పర్యావరణ పరిస్థితులలో పెయింట్లు ఉద్దేశించిన విధంగా పనిచేస్తాయని నిర్ధారించుకుంటారు.
ఆచరణాత్మక ప్రభావానికి ఉదాహరణలు:
- ఆటోమోటివ్ ఫ్యాక్టరీలు అధిక వేగవంతమైన లైన్లపై స్థిరమైన కోటింగ్ మందం కోసం ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలతను ఉపయోగిస్తాయి.
- బ్రషింగ్ మరియు రోలింగ్ కోసం సిఫార్సు చేయబడిన స్నిగ్ధత పరిధులకు సరిపోలేలా చేయడానికి, ఆర్కిటెక్చరల్ పెయింట్లను ఫ్లో కప్లు మరియు రొటేషనల్ విస్కోమీటర్లను ఉపయోగించి పరీక్షిస్తారు.
- నిరంతర పర్యవేక్షణ వ్యవస్థలు, రంగు కారణంగా స్నిగ్ధతలో కలిగే తగ్గుదలను భర్తీ చేయడానికి ఫార్ములేషన్ సంకలితాలను సర్దుబాటు చేస్తూ, అప్లికేషన్ నాణ్యతను మరియు ఫిల్మ్ మన్నికను కాపాడతాయి.
పెయింట్ స్నిగ్ధతను కొలవడానికి పద్ధతులు మరియు సాధనాలు
ఇన్లైన్ విస్కోమీటర్లు: ఆధునిక మరియు అధునాతన పద్ధతులు
ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత అనేది ఉత్పత్తి లైన్లలో నేరుగా పొందుపరిచిన సెన్సార్లను ఉపయోగించుకుంటుంది. క్యాపిల్లరీ నాజిల్ విస్కోమీటర్లు, అల్ట్రాసోనిక్ సెన్సార్లు మరియు మెషిన్-విజన్ ఆధారిత మీటర్ల వంటి పరికరాలు పెయింట్ తయారీ సమయంలో స్నిగ్ధతను నిరంతరం కొలుస్తాయి.
ప్రధాన ప్రయోజనాలు:
- రియల్-టైమ్ ఫీడ్బ్యాక్ స్వయంచాలక ప్రక్రియ నియంత్రణను సాధ్యం చేస్తుంది, తద్వారా మానవ జోక్యాన్ని తగ్గిస్తుంది.
- స్నిగ్ధత సర్దుబాట్లు తక్షణమే చేయవచ్చు, దీనివల్ల ఉత్పత్తి యొక్క చిక్కదనం మెరుగుపడుతుంది.
- స్నిగ్ధత వ్యత్యాసాలను ముందుగానే గుర్తించడం వల్ల పదార్థ వ్యర్థాలు గణనీయంగా తగ్గుతాయి.
ఇన్లైన్ వ్యవస్థలు ఆఫ్లైన్ (బ్యాచ్) పద్ధతులకు భిన్నంగా ఉంటాయి. మాన్యువల్ శాంప్లింగ్ అవసరమయ్యే ఆఫ్లైన్ వ్యవస్థలు నెమ్మదిగా ఉంటాయి మరియు తాత్కాలిక ప్రక్రియ వైవిధ్యాలను గుర్తించలేకపోవచ్చు. ఇన్లైన్ విధానాలు ఇండస్ట్రీ 4.0 వ్యూహాలకు మద్దతు ఇస్తాయి, దీనిలో డేటా ప్రవాహాలు నేరుగా మాన్యుఫ్యాక్చరింగ్ ఇంటెలిజెన్స్ ప్లాట్ఫారమ్లలోకి వెళ్తాయి.
ఇన్లైన్ విస్కోమీటర్లు అధిక-ఉత్పత్తి వాతావరణాలకు అనుకూలంగా ఉంటాయి మరియు ఆటోమోటివ్, ప్యాకేజింగ్, మరియు పారిశ్రామిక కోటింగ్స్ ప్లాంట్లలో వీటిని ఎక్కువగా ఉపయోగిస్తున్నారు.
ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలతను అమలు చేయడం
పెయింట్ చిక్కదనాన్ని ఇన్లైన్లో ఎలా కొలవాలి: దశలవారీగా
1. సిస్టమ్ ఇంటిగ్రేషన్ & సెన్సార్ ఎంపిక
పెయింట్ యొక్క స్నిగ్ధతను విశ్వసనీయంగా కొలవడానికి సరైన పరికరాలను ఎంచుకోవడం చాలా ముఖ్యం.ఇన్లైన్ స్నిగ్ధత కొలతప్రక్రియ అవసరాలను అంచనా వేయడం ద్వారా ప్రారంభించండి: పెయింట్ రకం (నీటి ఆధారిత, ద్రావణి ఆధారిత, లేదా నాన్-న్యూటోనియన్ వంటివి), ప్రవాహ పరిస్థితులు, ఉష్ణోగ్రత పరిధులు మరియు సిస్టమ్ కనెక్టివిటీని పరిగణించండి. ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలతలో, నిరంతర డేటాను అందించేందుకు, పైపింగ్, ట్యాంకులు లేదా ప్రసరణ లూప్లలో ఒక సెన్సార్ లేదా ప్రోబ్ను శాశ్వతంగా అమర్చడం జరుగుతుంది.
సాధారణ పెయింట్ స్నిగ్ధత కొలత పరికరాలలో ఇవి ఉంటాయి:
- రోటరీ విస్కోమీటర్లు:గ్రావ్యూర్ ప్రింటింగ్ మరియు కోటింగ్స్లో నిరంతర ప్రక్రియలకు విశ్వసనీయమైనది.
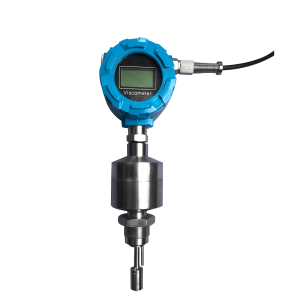
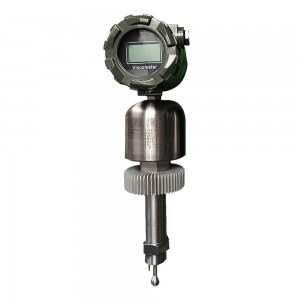
- Vఇబ్రాషన్అల్Viscomఈటర్:వేగవంతమైన ప్రతిస్పందనకు మరియు కనిష్ట అంతరాయానికి సమర్థవంతమైనది.
- ఫ్లెక్సిబుల్ పీజోరెసిస్టివ్ సెన్సార్లు:మారుతున్న జ్యామితి ఉన్న పరిసరాలలో సున్నితమైన కొలత సామర్థ్యాలను మరియు అనుకూలతను అందించండి.
- మెషిన్-లెర్నింగ్ వీడియో విస్కోమీటర్లు:అంతర్నిర్మిత కెమెరాలు మరియు అల్గారిథమ్లను ఉపయోగించి ప్రాసెస్ లైన్లలో ద్రవ చలనం లేదా బిందువు ఆకారాన్ని విశ్లేషించండి.
ఇంటిగ్రేషన్ కోసం సెన్సార్ మెటీరియల్ అనుకూలత (తీవ్రమైన ద్రావకాలకు తుప్పు నిరోధకత వంటివి) మరియు ఫ్లో ప్రొఫైల్పై శ్రద్ధ అవసరం. అంతర్నిర్మిత ఉష్ణోగ్రత పరిహారం మరియు డేటా ఇంటర్ఫేస్ (అనలాగ్, డిజిటల్ లేదా వైర్లెస్) ఉన్న మోడళ్లను ఎంచుకోండి. ఉత్తమ ఫలితాల కోసం, సెన్సార్ రకాన్ని పెయింట్ రియాలజీకి సరిపోయేలా చూసుకోండి—కొన్ని సెన్సార్లు న్యూటోనియన్ పెయింట్లతో మెరుగ్గా పనిచేస్తాయి, మరికొన్ని సంక్లిష్టమైన, షియర్-థిన్నింగ్ ఫార్ములేషన్ల కోసం ఆప్టిమైజ్ చేయబడ్డాయి.
2డేటా సేకరణ, విశ్లేషణ మరియు ప్రక్రియ నియంత్రణలకు ఫీడ్బ్యాక్
ఆధునిక పెయింట్ స్నిగ్ధత కొలత పద్ధతులు పటిష్టమైన డేటా సేకరణపై ఆధారపడి ఉంటాయి. సెన్సార్ల నుండి వచ్చే డిజిటల్ మరియు అనలాగ్ సిగ్నల్స్ ఒక నియంత్రణ వ్యవస్థ లేదా PLCలోకి పంపబడతాయి. రియల్-టైమ్ సాఫ్ట్వేర్ స్నిగ్ధత విలువలు, ధోరణులు మరియు విచలనాల కోసం హెచ్చరికలను లెక్కిస్తుంది. వైర్లెస్ డేటా సేకరణ మరియు స్మార్ట్ టెలిమెట్రీ అనేవి అంతకంతకూ సర్వసాధారణం అవుతున్నాయి, ఇవి కొలత రిజల్యూషన్ను నిలుపుకుంటూనే డేటా రద్దీని తగ్గిస్తాయి.
ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత డేటా నేరుగా ప్రాసెస్ నియంత్రణలలోకి వెళుతుంది, ఇది లక్షిత పెయింట్ స్నిగ్ధత ప్రమాణాలను నిర్వహించడానికి ద్రావణి చేర్పు, మిక్సింగ్ వేగం లేదా ఉష్ణోగ్రతకు స్వయంచాలక సర్దుబాట్లు చేయడానికి వీలు కల్పిస్తుంది. FPGA-ఆధారిత వ్యవస్థలు మరియు సమీకృత ప్రాసెస్ విశ్లేషకాలు వేగవంతమైన, అధిక-ఖచ్చితమైన స్నిగ్ధత మరియు సాంద్రత కొలతను అందిస్తాయి, ఉత్పత్తి స్థిరత్వం మరియు నాణ్యత నియంత్రణను నిర్ధారిస్తాయి.
విశ్లేషణ అల్గోరిథంలు ఇప్పుడు ప్రవాహ కల్లోలం, పీడనం మరియు ఉష్ణోగ్రత వంటి చరరాశుల కోసం నిజ-సమయ సవరణను పొందుపరుస్తాయి, కనిష్ట జాప్యం మరియు సరైన నియంత్రణ కోసం కొలత డేటాను కార్యాచరణ ఫీడ్బ్యాక్తో పటిష్టంగా అనుసంధానిస్తాయి. బ్యాచ్ డాక్యుమెంటేషన్, కంప్లయన్స్ ఆడిట్లు మరియు ప్రక్రియ ఆప్టిమైజేషన్ కోసం డేటా లాగ్ చేయబడుతుంది.
ఆచరణాత్మక సవాళ్లను పరిష్కరించడం
ఉష్ణోగ్రత, కణ పదార్థం మరియు పెయింట్ వృద్ధాప్యంతో వ్యవహరించడం
పెయింట్ స్నిగ్ధత ఉష్ణోగ్రత మార్పులకు అత్యంత సున్నితంగా ఉంటుంది. ఉష్ణోగ్రత పెరిగేకొద్దీ, స్నిగ్ధత సాధారణంగా తగ్గుతుంది—దీనిని సరిదిద్దకపోతే ఫలితాలు వక్రీకరించబడే అవకాశం ఉంది. ఇన్లైన్ సెన్సార్లలో ఇప్పుడు సాధారణంగా టెంపరేచర్ ప్రోబ్లు మరియు కాంపెన్సేషన్ అల్గారిథమ్లు ఉంటాయి. ప్రెజర్-సెన్సిటివ్ పెయింట్స్ (PC-PSP) లేదా ఉష్ణోగ్రతపై ఎక్కువగా ఆధారపడే స్నిగ్ధత కలిగిన ఫార్ములేషన్ల కోసం, అధునాతన కరెక్షన్ స్కీమ్లు ఉన్న సెన్సార్లను వాడండి మరియు మొత్తం ప్రాసెస్ ఉష్ణోగ్రత పరిధిలో బెంచ్మార్కింగ్ చేయడం ద్వారా ఖచ్చితత్వాన్ని ధృవీకరించండి.
రేణువులు మరియు కరగని ఘనపదార్థాలు సెన్సార్లను మూసుకుపోయేలా లేదా మురికిగా చేసి, కొలత విశ్వసనీయతను ప్రభావితం చేస్తాయి. అంతరాయం కలిగించని సెన్సార్ డిజైన్లను, లేదా నునుపైన, స్వయంగా శుభ్రపడే ఉపరితలాలు ఉన్నవాటిని ఎంచుకోవడం వల్ల పని ఆగిపోయే సమయాన్ని తగ్గించవచ్చు. అధికంగా నింపబడిన లేదా థిక్సోట్రోపిక్ పెయింట్ల కోసం, సంక్లిష్టమైన వ్యాప్తిని నిర్వహించగల సామర్థ్యం కారణంగా రోటరీ విస్కోమీటర్లు లేదా పీజోరెసిస్టివ్ ప్రెజర్ సెన్సార్లు ఉత్తమమైనవి.
పాలిమరైజేషన్, ద్రావణి నష్టం లేదా వర్ణద్రవ్య అవక్షేపణ కారణంగా స్నిగ్ధతలో మార్పులతో సహా పెయింట్ కాలక్రమేణా పాతబడటం వల్ల సెన్సార్ డ్రిఫ్ట్ సంభవించవచ్చు. పెయింట్ యొక్క షెల్ఫ్ లైఫ్ అంతటా స్థిరమైన పనితీరును నిర్ధారించడానికి, చెక్ స్టాండర్డ్స్తో క్రమబద్ధమైన ఇన్-సిటు క్రమాంకనం లేదా ధ్రువీకరణను అమలు చేయండి.
సెన్సార్ ఖచ్చితత్వం మరియు విశ్వసనీయతను నిర్వహించడానికి పరిష్కారాలు
- ఉష్ణోగ్రత/పీడన సర్దుబాటు:సమీకృత పరిహారాన్ని అందించే సెన్సార్లను ఎంచుకోండి, ఉదాహరణకు [https://www.lonnmeter.com/inline-paint-viscometer-product/], ఇది పర్యావరణ మార్పులకు నిరంతరం సర్దుబాటు చేసుకుంటుంది.
- మల్టీమోడల్ సెన్సార్లు:ముఖ్యంగా, మారుతున్న పరిసర పరిస్థితులు ఉన్న వాతావరణాలలో, స్ట్రెయిన్/ఫ్లో మరియు ఉష్ణోగ్రత రెండింటినీ ఏకకాలంలో కొలిచే డిజైన్లను ఉపయోగించుకోండి.
- స్మార్ట్ డేటా ఫిల్టర్లు:అసాధారణ విలువలను గుర్తించడానికి, సెన్సార్ డ్రిఫ్ట్ను కనుక్కోవడానికి, మరియు ప్రక్రియలో ఆటంకాల వలన కలిగే స్పైక్లను తిరస్కరించడానికి సాఫ్ట్వేర్ ఆధారిత ఫిల్టర్లను లేదా మెషిన్ లెర్నింగ్ టెక్నిక్లను ఉపయోగించండి.
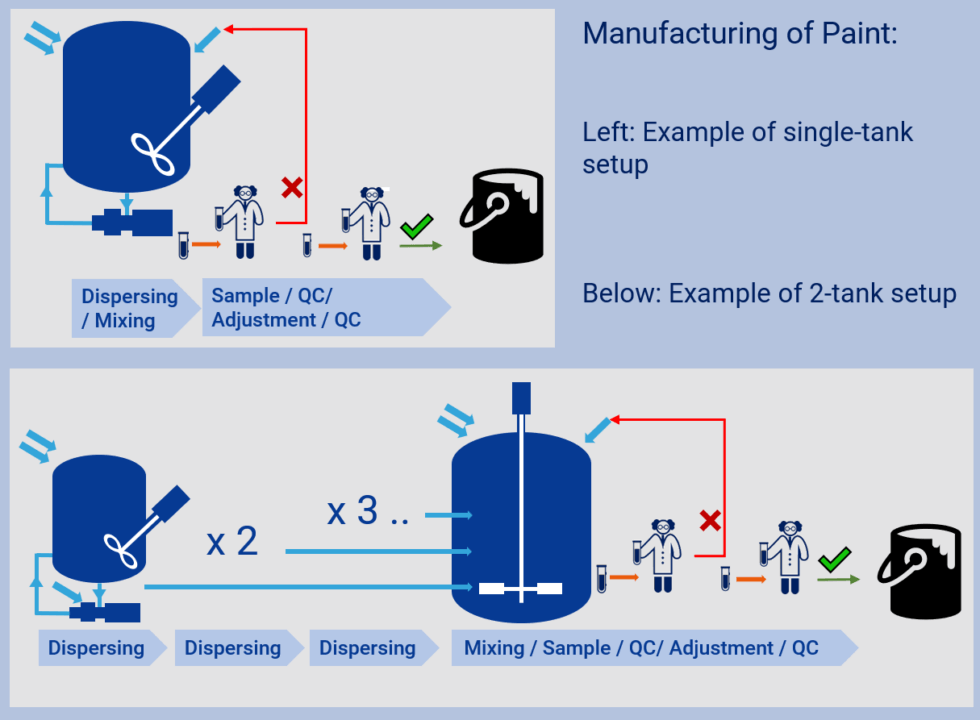
ఇన్లైన్ స్నిగ్ధత కొలతతో పెయింట్ ఉత్పత్తిని ఆప్టిమైజ్ చేయడం
తయారీదారులు మరియు QC ఇంజనీర్లకు ప్రయోజనాలు
ఫ్లో కప్లు, రోటరీ లేదా క్యాపిల్లరీ విస్కోమీటర్ల వంటి సాంప్రదాయ పద్ధతులను అధిగమించి, ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత తక్షణ, నిరంతర ఫీడ్బ్యాక్ను అందిస్తుంది; ఎందుకంటే ఆ పద్ధతులకు శాంప్లింగ్ అవసరమై, ఉత్పత్తికి అంతరాయం కలిగిస్తాయి. లోన్మీటర్ ఇన్లైన్ విస్కోమీటర్ వంటి పరికరాలతో, పటిష్టమైన సెన్సార్ టెక్నాలజీలను ఉపయోగించి స్నిగ్ధత, సాంద్రత మరియు ప్రవాహాన్ని నిజ సమయంలో పర్యవేక్షించవచ్చు. ఇది ఆపరేటర్లు లక్షిత లక్షణాల కోసం ఉష్ణోగ్రత, ద్రావకం మరియు ప్రవాహాన్ని స్వయంచాలకంగా సర్దుబాటు చేయడానికి అనుమతిస్తుంది.
మెరుగైన ప్రక్రియ స్థిరత్వం
ఇన్లైన్ పరికరాలు స్నిగ్ధతలో మార్పు సంభవించిన వెంటనే దానిని గుర్తించి, సరిదిద్దడం ద్వారా స్థిరమైన ప్రక్రియ పరిస్థితులను సాధ్యం చేస్తాయి. స్నిగ్ధతను సరైన పరిధిలో నిర్వహించినప్పుడు, వర్ణద్రవ్యం వ్యాప్తి మరియు పొర ఏర్పడటం మెరుగుపడతాయి, దీనివల్ల చారలు పడటం లేదా జారడం వంటి పెయింట్ లోపాల ప్రమాదం తగ్గుతుంది.
- ఉదాహరణకు: ఆటోమోటివ్ బేస్కోట్ లైన్లలో, ఇన్లైన్ సిస్టమ్లు ప్రతి బ్యాచ్ను పర్యవేక్షిస్తాయి, తక్షణమే డోసింగ్ సర్దుబాట్లను ప్రారంభిస్తాయి—దీనివల్ల నాణ్యత దెబ్బతినక ముందే ప్రక్రియలోని హెచ్చుతగ్గులు తొలగించబడతాయి.
బ్యాచ్-టు-బ్యాచ్ వైవిధ్యం తగ్గింది
బ్యాచ్ ఏకరూపత ఖచ్చితమైన స్నిగ్ధత నియంత్రణపై ఆధారపడి ఉంటుంది. మిక్సింగ్, బ్లెండింగ్ మరియు బదిలీ ప్రక్రియ అంతటా జరిగే ప్రతి స్నిగ్ధత మార్పును ఇన్లైన్ సెన్సార్లు పట్టుకుంటాయి. రియల్-టైమ్ డేటా ఆధారంగా చేసే ఆటోమేటెడ్ సర్దుబాట్లు, ప్రతి బ్యాచ్ రంగు, ప్రవాహం మరియు రియాలజీ లక్ష్యాలను చేరుకునేలా నిర్ధారిస్తాయి.
- ఆర్కిటెక్చరల్ పెయింట్ ఉత్పత్తిలో, మారడంఇన్లైన్ స్నిగ్ధత కొలతరంగు వ్యత్యాసాలు మరియు స్నిగ్ధత విచలనం తగ్గించబడ్డాయి, QC తనిఖీలలో నిలకడగా ఉత్తీర్ణత సాధిస్తోంది.
వ్యర్థాలు మరియు పునఃపని రేట్లు తగ్గించబడ్డాయి
గణనీయమైన వ్యర్థం పేరుకుపోయే ముందు సమస్యలను గుర్తించడానికి మాన్యువల్ విస్కోసిటీ పరీక్ష తరచుగా చాలా నెమ్మదిగా ఉంటుంది. ఇన్లైన్ టూల్స్ ముందస్తు గుర్తింపు మరియు దిద్దుబాటుకు వీలు కల్పిస్తాయి, తద్వారా నాణ్యత ప్రమాణాలకు అనుగుణంగా లేని ఉత్పత్తిని తగ్గిస్తాయి.
- ఉదాహరణ: లోసిరా నిక్షేపణప్యాకేజింగ్ కోసం, రియల్-టైమ్ విస్కోసిటీ మీటర్లు ఇంక్ వినియోగాన్ని 5% తగ్గించి, ఖరీదైన రీవర్క్ను దాదాపుగా తొలగించాయి.
స్వయంచాలిత అలారాలు మరియు దిద్దుబాటు చర్యలు
ఆధునిక స్నిగ్ధత పర్యవేక్షణ వ్యవస్థలు ప్రోగ్రామబుల్ అలారాలను ఉపయోగిస్తాయి. సెన్సార్లు పదార్థం పరిధికి మించి ఉన్నట్లు గుర్తించినప్పుడు, అలారాలు అవసరాన్ని బట్టి పంపు సర్దుబాటు, ద్రావణి మోతాదు లేదా ప్రక్రియను నిలిపివేయడం వంటి స్వయంచాలక దిద్దుబాటు చర్యలను ప్రేరేపిస్తాయి.
- కంప్యూటర్ విజన్ను ఉపయోగించే ఆటోమేటెడ్ కైనమాటిక్ కేశనాళిక విస్కోమీటర్లు విచలనాలను తక్షణమే గుర్తించి, బృందాలను అప్రమత్తం చేస్తూ, వేగంగా దిద్దుబాట్లు చేస్తాయి.
స్మార్ట్ తయారీ కోసం కొత్త సెన్సింగ్ విధానాలు
అభివృద్ధి చెందుతున్న ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత పద్ధతులు, చేతులు ఉపయోగించకుండా అధిక కచ్చితత్వంతో పర్యవేక్షించడం కోసం ధ్వని తరంగ సెన్సార్లు, సాలిడ్-స్టేట్ ప్రోబ్లు మరియు అధునాతన కంప్యూటర్ విజన్ను ఉపయోగించుకుంటాయి. ఈ పరికరాలు పెయింట్ మందం, సాంద్రత మరియు ప్రవాహాన్ని కలిపి బహుమితీయ డేటాను అందిస్తాయి, తద్వారా సాంప్రదాయ రోటరీ లేదా కప్ పద్ధతుల కంటే కచ్చితత్వం మరియు సౌలభ్యాన్ని మెరుగుపరుస్తాయి.
- సాంప్రదాయ సెన్సార్లు ఇబ్బంది పడే నాన్-న్యూటోనియన్ పెయింట్ల స్నిగ్ధతను, మెషిన్ విజన్ అల్గోరిథంలు నమూనా సీసా చిత్రాలను ఉపయోగించి అంచనా వేస్తాయి.
మైక్రోఫ్లూయిడిక్ మరియు క్లౌడ్-ఆధారిత స్నిగ్ధత పర్యవేక్షణ
మైక్రోఫ్లూయిడిక్ పరికరాలు స్నిగ్ధత కొలత ప్రక్రియను సూక్ష్మీకరిస్తాయి, దీనివల్ల చాలా తక్కువ నమూనా పరిమాణాలతో వేగవంతమైన, అధిక-ఉత్పత్తి పరీక్షను సాధ్యం చేస్తాయి. క్లౌడ్-ఆధారిత వ్యవస్థలు బహుళ లైన్లు మరియు సౌకర్యాల నుండి డేటాను సేకరిస్తాయి, తద్వారా వివిధ ప్రదేశాల మధ్య QC పోలికలు, ప్రక్రియ బెంచ్మార్కింగ్ మరియు ప్రపంచవ్యాప్త ప్రామాణీకరణను సాధ్యం చేస్తాయి.
- రిమోట్ ఆపరేటర్లు మొబైల్ పరికరాలలో స్నిగ్ధత కొలమానాలను పర్యవేక్షిస్తారు, రీడింగులు సెట్పాయింట్ల నుండి వైదొలగినప్పుడు తక్షణ హెచ్చరికలను అందుకుంటారు మరియు నేరుగా జోక్యాలను ప్రారంభిస్తారు.
పెయింట్ తయారీదారులు ఇప్పుడు పెయింట్ స్నిగ్ధతను కొలవడానికి ఉత్తమమైన పరికరాలైన ఇన్లైన్ పెయింట్ స్నిగ్ధత మీటర్లు మరియు స్మార్ట్ సెన్సార్లను, పెయింట్ రియాలజీ కొలత మరియు ఆటోమేటెడ్ ప్రాసెస్ కంట్రోల్తో జతచేసి వినియోగిస్తున్నారు. ఇది ఉత్పత్తి విశ్వసనీయతను మరియు అవుట్పుట్ నాణ్యతను రెండింటినీ మార్చివేస్తూ, పెయింట్ స్నిగ్ధత నిర్ధారణ పద్ధతులలో భవిష్యత్ ఆవిష్కరణల కోసం కర్మాగారాలను సిద్ధం చేస్తుంది.
తరచుగా అడిగే ప్రశ్నలు: ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత
ఆఫ్లైన్ ల్యాబ్ విశ్లేషణల నుండి ఇన్లైన్ కొలత ఎలా భిన్నంగా ఉంటుంది?
ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత, ఉత్పత్తి లైన్లోనే నేరుగా స్నిగ్ధత డేటాను సేకరిస్తుంది. దీనివల్ల ప్రక్రియను ఆపడం లేదా దారి మళ్లించడం అవసరం లేకుండా, నిజ-సమయ, నిరంతర పర్యవేక్షణ సాధ్యమవుతుంది. దీనికి భిన్నంగా, ఆఫ్లైన్ ల్యాబ్ స్నిగ్ధత పరీక్షా పద్ధతులలో నమూనాలను మాన్యువల్గా సేకరించి, రవాణా చేసి, ఉత్పత్తికి దూరంగా విశ్లేషిస్తారు. దీనివల్ల తరచుగా సమయం ఆలస్యం అవ్వడమే కాకుండా, మానవ తప్పిదాల ప్రమాదం కూడా పెరుగుతుంది.
ఇన్లైన్ పద్ధతులు వైబ్రేషనల్, క్యాపిల్లరీ మరియు రొటేషనల్ ఇన్లైన్ విస్కోమీటర్ల వంటి వివిధ పెయింట్ స్నిగ్ధత కొలత సాధనాలను ఉపయోగిస్తాయి. ఈ పరికరాలు ప్రాసెస్ ఫ్లోలో కలిసిపోయి, స్నిగ్ధతలో ఏవైనా విచలనాలు వచ్చినప్పుడు స్వయంచాలకంగా సర్దుబాటు చేయడానికి మరియు తక్షణమే స్పందించడానికి వీలు కల్పిస్తాయి. ఉదాహరణకు, స్నిగ్ధత లక్ష్య పరిధుల నుండి పక్కకు మళ్లినట్లయితే, అనుసంధానించబడిన ప్రాసెస్ కంట్రోల్ సిస్టమ్ ఉత్పత్తి ఏకరూపతను కాపాడుకోవడానికి సాల్వెంట్ లేదా పిగ్మెంట్ గాఢతలను స్వయంచాలకంగా సరిచేయగలదు.
పెయింట్ స్నిగ్ధత ప్రమాణాల ప్రకారం ఫ్లో కప్లు లేదా రొటేషనల్ విస్కోమీటర్ల వంటి పెయింట్ స్నిగ్ధత పరీక్షా పద్ధతులను ఉపయోగించే ఆఫ్లైన్ విశ్లేషణలకు మానవ జోక్యం అవసరం. విశ్లేషణ పూర్తయిన తర్వాత మాత్రమే సవరణలు చేయడం సాధ్యమవుతుంది, దీనివల్ల ఉత్పత్తి సమయం పెరగడం, నిర్దేశిత ప్రమాణాలకు అనుగుణంగా లేని బ్యాచ్లు ఏర్పడటం, మరియు అధిక ద్రావకం లేదా ముడిపదార్థం వృధా కావడం వంటివి జరగవచ్చు. నెమ్మదిగా, అడపాదడపా జరిగే ఆఫ్లైన్ ల్యాబ్ పరీక్షలతో పోలిస్తే, ఇన్లైన్ కొలత వల్ల సామర్థ్యం పెరగడం, నాణ్యతలో వ్యత్యాసాలు తగ్గడం, మరియు ఆటోమేషన్ మెరుగుపడటం వంటి ప్రయోజనాలు ఉన్నాయి.
ఇన్లైన్ విస్కోమీటర్లు అన్ని రకాల పెయింట్లను నిర్వహించగలవా?
ఆధునిక ఇన్లైన్ విస్కోమీటర్లు, న్యూటోనియన్ మరియు నాన్-న్యూటోనియన్ పెయింట్లతో సహా, విస్తృత శ్రేణి పెయింట్ రియాలజీలు మరియు కూర్పులను నిర్వహించడానికి రూపొందించబడ్డాయి. వైబ్రేషనల్ విస్కోమీటర్ల వంటి సాంకేతికతలు, స్ప్రే మరియు హై-స్పీడ్ కోటింగ్ అప్లికేషన్లలో సాధారణంగా ఉండే సంక్లిష్టమైన మరియు వేగంగా మారుతున్న షియర్ రేట్లను నిర్వహించడంలో రాణిస్తాయి. రెసోనెంట్ మరియు మైక్రోఫ్లూయిడిక్ విస్కోమీటర్లు కూడా థిక్సోట్రోపిక్ మరియు సూడోప్లాస్టిక్ పెయింట్లతో సహా విభిన్న పెయింట్ స్నిగ్ధతలు మరియు ప్రవాహ ప్రవర్తనలకు అనుగుణంగా ఉంటాయి.
అధిక-ఘనపదార్థాలు గల ఆటోమోటివ్ కోటింగ్ల నుండి నీటి ఆధారిత అలంకరణ పెయింట్ల వరకు, సవాలుతో కూడిన లక్షణాలు గల పెయింట్ల కోసం ఇప్పుడు ఇన్లైన్ సిస్టమ్లను సాధారణంగా ఉపయోగిస్తున్నారు. అనేక మోడల్లు విస్తృత ఆపరేటింగ్ పరిధులను అందిస్తాయి మరియు బ్యాచ్ వైవిధ్యాల అంతటా కనీస పునఃక్రమాంకనం అవసరం. అయినప్పటికీ, అధిక వర్ణద్రవ్యాలు గల, బహుళ-దశల, లేదా అధిక సాగే గుణం గల కోటింగ్ల వంటి కొన్ని అసాధారణ సందర్భాలు ఉన్నాయి, ఇక్కడ అప్లికేషన్-నిర్దిష్ట క్రమాంకనం లేదా కస్టమ్ సెన్సార్ రూపకల్పన కొలత కచ్చితత్వాన్ని పెంచుతుంది.
పెయింట్ స్నిగ్ధత కొలత పరికరాలు మరియు రియాలజీ కొలత పద్ధతులలో నిరంతర పురోగతి, ఇన్లైన్ మీటర్ల అనుకూలతను విస్తరించింది. దీనివల్ల అవి దాదాపు అన్ని ప్రాసెస్ పెయింట్లతో పాటు అడెసివ్లు, సీలెంట్లు మరియు స్పెషాలిటీ కోటింగ్లకు కూడా అనువుగా మారాయి.
పెయింట్ స్నిగ్ధతను కొలవడంలో చేసే సాధారణ తప్పులు ఏమిటి మరియు వాటిని ఎలా నివారించాలి?
ఇన్లైన్ పెయింట్ స్నిగ్ధత కొలత సాధనాల సెటప్ మరియు ఆపరేషన్ రెండింటిలోనూ అనేక లోపాలు పునరావృతమవుతాయి:
- తప్పుగా సెన్సార్ అమరిక: ప్రవాహం తక్కువగా ఉన్న ప్రాంతాలు, నీరు నిలిచిపోయిన మండలాలు లేదా గాలి బుడగలు ఉన్నచోట ప్రోబ్లను అమర్చడం వలన తప్పుడు రీడింగులు వస్తాయి. CFD వంటి గణన నమూనా (కంప్యూటేషనల్ మోడలింగ్), సరైన మునిగే లోతు, కోణం మరియు వేగాన్ని గుర్తించడంలో సహాయపడుతుంది, తద్వారా సెన్సార్ ప్రాతినిధ్య నమూనా ప్రవాహానికి గురయ్యేలా నిర్ధారిస్తుంది.
- ఉష్ణోగ్రత పరిహారాన్ని నిర్లక్ష్యం చేయడంపెయింట్ చిక్కదనం ఉష్ణోగ్రతపై ఎక్కువగా ఆధారపడి ఉంటుంది. ఉష్ణోగ్రత సవరణను చేర్చకపోవడం వలన తప్పుదారి పట్టించే ధోరణులు ఏర్పడతాయి. ఆధునిక ఇన్లైన్ వ్యవస్థలు ఉష్ణోగ్రత హెచ్చుతగ్గులను స్వయంచాలకంగా సరిచేస్తాయి.
- క్రమాంకన డ్రిఫ్ట్ను విస్మరించడంకాలక్రమేణా, పేరుకుపోవడం, మురికి పట్టడం లేదా యాంత్రిక అరుగుదల సెన్సార్ అవుట్పుట్ను ప్రభావితం చేస్తాయి. పెయింట్ స్నిగ్ధత ప్రమాణాలు లేదా రిఫరెన్స్ ద్రవాలను ఉపయోగించి షెడ్యూల్ ప్రకారం క్రమాంకనం చేయడం చాలా కీలకం.
- సరిగా శుభ్రపరచకపోవడం మరియు నిర్వహణపెయింట్ అవశేషాలు పేరుకుపోవడం ప్రోబ్ సున్నితత్వాన్ని మార్చి, ముఖ్యంగా అధిక వర్ణద్రవ్యం ఉన్న సిస్టమ్లలో తప్పుడు ఫలితాలకు కారణమవుతుంది. క్రమబద్ధమైన శుభ్రపరచడం మరియు బ్యాచ్ అనంతర నిర్వహణ పద్ధతులను పాటించడం ద్వారా దీనిని పరిష్కరించవచ్చు.
- సరికాని వాయిద్య ఎంపికపెయింట్ యొక్క రియాలజీకి సరిపోని విస్కోమీటర్ను ఎంచుకోవడం—ఉదాహరణకు, థిక్సోట్రోపిక్ పెయింట్ కోసం ఒక ప్రాథమిక రొటేషనల్ పరికరాన్ని ఉపయోగించడం—శాశ్వతమైన లోపానికి దారితీయవచ్చు.
- విచలనాలకు ఆలస్యమైన ప్రతిస్పందనరియల్-టైమ్ హెచ్చరికలను ఉపయోగించుకోకపోవడం మరియు ప్రతిస్పందనలను ఆటోమేట్ చేయకపోవడం వలన, నాణ్యత ప్రమాణాలకు అనుగుణంగా లేని ఉత్పత్తి గుర్తించబడకుండా పోతుంది. ప్రాసెస్ కంట్రోల్స్కు అనుసంధానించబడిన ఇన్లైన్ విస్కోసిటీ కొలత పరికరాలు మానవ పర్యవేక్షణను తగ్గించగలవు.
ఈ లోపాలను నివారించడానికి:
- తయారీదారు మార్గదర్శకత్వం లేదా CFD విశ్లేషణతో ఇన్స్టాలేషన్ను ఎల్లప్పుడూ ధృవీకరించుకోండి.
- ఉష్ణోగ్రత-పరిహార వ్యవస్థలను ఉపయోగించండి మరియు క్రమాంకనాన్ని క్రమం తప్పకుండా ధృవీకరించండి.
- ప్రోబ్లను క్రమపద్ధతిలో శుభ్రం చేయండి.
- పదార్థానికి సంబంధించిన నిర్దిష్ట పెయింట్ స్నిగ్ధత కొలత పద్ధతులకు అనుగుణంగా పరికరాల ఎంపికను సరిపోల్చండి.
- రియల్-టైమ్ అలారాలు మరియు ఆటోమేటెడ్ ప్రాసెస్ దిద్దుబాటు యంత్రాంగాలను ఏకీకృతం చేయండి.
ఇన్లైన్ విస్కోసిటీ ప్రోబ్ల నిర్వహణ మరియు క్రమాంకనం కోసం చిట్కాలు
సరైన నిర్వహణ మరియు క్రమాంకనం పెయింట్ స్నిగ్ధత నిర్ధారణ పద్ధతులలో కచ్చితత్వాన్ని నిర్ధారిస్తాయి, ప్రోబ్ జీవితకాలాన్ని పొడిగిస్తాయి మరియు ప్రక్రియ సామర్థ్యానికి మద్దతు ఇస్తాయి:
- సాధారణ శుభ్రతప్రతి ఉత్పత్తి బ్యాచ్ తర్వాత, ముఖ్యంగా అధికంగా నింపబడిన లేదా త్వరగా గట్టిపడే పెయింట్ల నుండి పేరుకుపోయిన పెయింట్ను తొలగించండి. సెన్సార్ దెబ్బతినకుండా నిరోధించడానికి తయారీదారు సిఫార్సు చేసిన ద్రావకాలు మరియు సాధనాలను ఉపయోగించండి.
- షెడ్యూల్డ్ క్రమాంకనంనాణ్యతా ప్రమాణాల ద్వారా నిర్దేశించబడిన వ్యవధులలో లేదా ఏదైనా సవరణ నిర్వహణ తర్వాత ప్రోబ్లను క్రమాంకనం చేయండి. ప్రక్రియ పరిస్థితులను దగ్గరగా అనుకరించే రిఫరెన్స్ ద్రవాలను లేదా ప్రామాణిక పెయింట్లను ఉపయోగించండి.
- సెన్సార్ ధ్రువీకరణపరిశ్రమ ప్రమాణాలను ఉపయోగించి, ఆఫ్లైన్ ప్రయోగశాల పెయింట్ స్నిగ్ధత పరీక్షా పరికరాలతో ఇన్లైన్ కొలతలను సరిపోల్చి ధృవీకరించండి.
- డాక్యుమెంటేషన్ట్రేసబిలిటీ మరియు అనుగుణ్యతను నిర్ధారించడానికి నిర్వహణ, క్రమాంకనం మరియు ధ్రువీకరణ కార్యకలాపాల రికార్డులను ఉంచండి.
- సరైన సంస్థాపన మరియు అమరికసెన్సార్ లోతు, అమరిక మరియు ప్రవాహ వేగాన్ని ఎంచుకోవడానికి మార్గదర్శకాలను—మరియు, అందుబాటులో ఉన్నచోట, CFD అధ్యయనాల నుండి పొందిన అంతర్దృష్టులను—ఉపయోగించండి.
- దృశ్య తనిఖీ మరియు రోగ నిర్ధారణ: సెన్సార్లను నష్టం లేదా అవశేషాల కోసం క్రమానుగతంగా తనిఖీ చేయండి మరియు లోపాలను ముందుగానే గుర్తించడానికి ఆన్బోర్డ్ డయాగ్నస్టిక్ ఫంక్షన్లను ఉపయోగించండి.
నిర్వహణ పద్ధతులు పెయింట్ స్నిగ్ధత మీటర్లను అత్యధిక కచ్చితత్వంతో పనిచేసేలా చేయడమే కాకుండా, నాణ్యత నియంత్రణ కోసం పెయింట్ ప్రవాహాన్ని కొలవడానికి మరియు ప్రక్రియ వ్యర్థాలను తగ్గించడానికి కూడా దోహదపడతాయి. ఈ వివరాలపై క్రమం తప్పకుండా శ్రద్ధ పెట్టడం వల్ల పని ఆగిపోయే సమయం తగ్గుతుంది మరియు ఆధునిక పెయింట్ తయారీలో అభివృద్ధి చెందుతున్న సుస్థిరత మరియు పర్యావరణ ప్రమాణాలకు అనుగుణంగా ఉంటుంది.
పోస్ట్ చేసిన సమయం: అక్టోబర్-29-2025


