

రబ్బరు రోలర్ల తయారీకి ఇన్లైన్ సాంద్రత కొలత చాలా అవసరం. ఇది మిక్సింగ్ మరియు కోటింగ్ సమయంలో రబ్బరు మిశ్రమం యొక్క స్థిరత్వాన్ని నిజ సమయంలో పర్యవేక్షించడానికి వీలు కల్పిస్తుంది, తద్వారా ఫిల్లర్ అసమానంగా వ్యాపించడం లేదా కాలుష్యం వంటి వ్యత్యాసాలను ముందుగానే గుర్తించవచ్చు. ఇది నాణ్యతా ప్రమాణాలకు అనుగుణంగా లేని ఉత్పత్తిని నివారిస్తుంది, స్క్రాప్ను తగ్గిస్తుంది, ఏకరీతి వల్కనైజేషన్ మరియు కోర్-రబ్బరు మధ్య బలమైన బంధాన్ని నిర్ధారిస్తుంది, ఇంకా పారిశ్రామిక నాణ్యతా ప్రమాణాలను అందుకోవడానికి కీలకమైన ప్రతి బ్యాచ్లోనూ పనితీరు స్థిరత్వాన్ని కొనసాగిస్తుంది.
రబ్బరు రోలర్ తయారీకి పరిచయం
రబ్బరు రోలర్ తయారీ ప్రక్రియలో, దృఢమైన లోహపు కోర్ మరియు కచ్చితత్వంతో రూపొందించిన రబ్బరు పొరతో తయారు చేయబడిన స్థూపాకార భాగాలను ఉత్పత్తి చేయడానికి, సూక్ష్మంగా నియంత్రించబడిన అనేక దశలు ఉంటాయి. మెటీరియల్ హ్యాండ్లింగ్, ప్రింటింగ్ మరియు సర్ఫేస్ ఫినిషింగ్ వంటి పారిశ్రామిక పనుల కోసం ఈ భాగాలను కఠినమైన ప్రమాణాలకు అనుగుణంగా రూపొందిస్తారు. ఒక రబ్బరు రోలర్ తయారీ ప్లాంట్ ఏర్పాటుకు సాధారణంగా కోర్ ప్రిపరేషన్, రబ్బరు కాంపౌండింగ్, ఫార్మింగ్, బాండింగ్, వల్కనైజేషన్ మరియు ఫైనల్ ఫినిషింగ్ కోసం ప్రత్యేక పరికరాలు అవసరం అవుతాయి. ఇవి తయారీదారులకు విభిన్న కార్యాచరణ అవసరాలకు అనుగుణంగా రోలర్లను రూపొందించడానికి వీలు కల్పిస్తాయి.

రబ్బరు రోలర్ తయారీ
*
రబ్బరు రోలర్లు, సున్నితమైన నిర్వహణను యాంత్రిక బలంతో సమతుల్యం చేసే స్థితిస్థాపకమైన ఇంటర్ఫేస్ను అందించడం ద్వారా అనేక పారిశ్రామిక అనువర్తనాలలో కీలక పాత్ర పోషిస్తాయి. అవి నియంత్రిత పట్టును కొనసాగిస్తూనే, వస్త్రాలు, కాగితం, ఫిల్మ్లు మరియు షీట్ల వంటి పదార్థాలపై గీతలు మరియు నష్టాన్ని నివారిస్తాయి, అదే సమయంలో అవి ప్రభావాన్ని గ్రహించి, యంత్రాల ప్రకంపనలను తగ్గిస్తాయి. వాటి కార్యాచరణ బహుముఖ ప్రజ్ఞ, ప్రింటింగ్, ప్యాకేజింగ్, పేపర్ ప్రాసెసింగ్ మరియు టెక్స్టైల్ తయారీలోని ఆటోమేషన్ లైన్లలో వాటిని అంతర్భాగంగా చేస్తుంది.
పరిశ్రమలో రబ్బరు రోలర్లను ఉపయోగించడం వల్ల కలిగే ప్రధాన ప్రయోజనాలు వాటి విశ్వసనీయత, మన్నిక మరియు అనుకూలమైన పనితీరు నుండి లభిస్తాయి. సరిగ్గా మిశ్రమం చేసి, క్యూర్ చేసిన రబ్బరు పూతలు, రబ్బరు వల్కనైజేషన్ ప్రక్రియ కారణంగా అసాధారణమైన అరుగుదల మరియు రాపిడి నిరోధకతను అందిస్తాయి. ఈ ప్రక్రియ ఎలాస్టోమర్ మాతృకలో బలమైన క్రాస్-లింక్ బంధాలను ఏర్పరుస్తుంది. ఈ బంధాలు రోలర్ ఉపరితలం యొక్క స్థితిస్థాపకతను నిలుపుకోవడానికి, రసాయనాలను నిరోధించడానికి మరియు సుదీర్ఘ సేవా చక్రాల పాటు దాని యాంత్రిక లక్షణాలను కాపాడుకోవడానికి వీలు కల్పిస్తాయి.
ఆవిరితో వేడి చేసిన అచ్చు పోత, ఆటోక్లేవ్ క్యూరింగ్, మరియు వేడి గాలి టన్నెలింగ్ వంటి రబ్బరు వల్కనైజేషన్ పద్ధతులు, తయారీదారులకు రబ్బరు వల్కనైజేషన్ ఉష్ణోగ్రత మరియు సమయాన్ని కచ్చితంగా నియంత్రించడానికి వీలు కల్పిస్తాయి. తద్వారా, నిర్దిష్ట అనువర్తన పనితీరు కోసం ఉత్తమమైన క్యూరింగ్ను నిర్ధారిస్తాయి. నానో-ఫిల్లర్లు మరియు మాడిఫైయర్లను చేర్చడం వంటి మెటీరియల్ సైన్స్లోని పురోగతుల మద్దతుతో లభించే రబ్బరు వల్కనైజేషన్ ప్రయోజనాలు, ఆధునిక రోలర్ ఉత్పత్తిలో మెరుగైన సేవా జీవితం, తక్కువ నిర్వహణ ఖర్చులు, మరియు ఉన్నతమైన కార్యాచరణ స్థిరత్వానికి దారితీస్తాయి.
అధునాతన రబ్బరు పూత పద్ధతులు మరియు కచ్చితమైన ఉత్పత్తి దశలను ఉపయోగించడం ద్వారా, తయారీదారులు ఇంజనీరింగ్ చేసిన లోహం యొక్క దృఢత్వాన్ని, ఎలాస్టోమెరిక్ పదార్థాల యొక్క కార్యాత్మక అనుకూలతను మిళితం చేసే రోలర్లను సాధిస్తారు. దీని ఫలితంగా, నేటి తయారీ వాతావరణాలలో అవసరమైన ఉన్నత ప్రమాణాలను అందుకునే ఒక ఉత్పత్తి లభిస్తుంది, ఇది అధిక బరువును మోసే సామర్థ్యానికి మరియు పదార్థం పట్ల సున్నితమైన కచ్చితత్వానికి మధ్య ఉన్న అంతరాన్ని పూరిస్తుంది.
ముడి పదార్థాలు మరియు రబ్బరు మిశ్రమం
ప్రధాన పదార్థాల ఎంపిక మరియు తయారీ
రబ్బరు రోలర్ తయారీ ప్రక్రియలో అత్యుత్తమ రోలర్ కోర్ మెటీరియల్ను ఎంచుకోవడం చాలా కీలకం. పనితీరు అవసరాలు, తయారీకి సంబంధించిన అంశాలు మరియు నిర్వహణ వాతావరణాలను బట్టి స్టీల్, అల్యూమినియం మరియు కాంపోజిట్ మెటీరియల్స్ అనే మూడు ప్రధాన ఎంపికలు ఉంటాయి.
స్టీల్ రోలర్ కోర్లు అధిక మన్నిక, ప్రభావ నిరోధకత మరియు భారీ భారాల కింద ఆకార స్థిరత్వాన్ని అందిస్తాయి. అధిక-భార పారిశ్రామిక అనువర్తనాల వంటి అరుగుదల మరియు అలసట నిరోధకతకు ప్రాధాన్యత ఉన్న చోట వీటిని ఉపయోగిస్తారు. అల్యూమినియం కోర్లు తేలికైనవి, ఎక్కువ సాగే గుణం కలవి మరియు మెరుగైన తుప్పు నిరోధకతను అందిస్తాయి, ఇది బరువుకు సున్నితమైన లేదా తక్కువ పరిమాణంలో ఉండే రోల్స్కు ప్రయోజనకరంగా ఉంటుంది. అయితే, స్టీల్ మరియు అధునాతన మిశ్రమ పదార్థాలతో పోలిస్తే వీటికి తక్కువ తన్యత మరియు అలసట బలం ఉంటుంది, ఇది కఠినమైన వాతావరణాలలో వాటి వినియోగాన్ని పరిమితం చేస్తుంది.
సాధారణంగా కార్బన్ ఫైబర్-రీన్ఫోర్స్డ్ పాలిమర్లతో నిర్మించబడే కాంపోజిట్ కోర్లు, అధిక-బలం గల ఉక్కుతో సమానమైన బలం మరియు దృఢత్వాన్ని అందిస్తాయి, కానీ బరువులో గణనీయమైన తగ్గింపుతో ఉంటాయి. నిర్మాణ పనితీరు మరియు బరువు తగ్గింపు రెండూ అవసరమయ్యే అనువర్తనాలకు ఈ పదార్థాలు అనుకూలంగా ఉంటాయి. ఆధునిక కాంపోజిట్లు యాంత్రిక బలం మరియు మన్నిక రెండింటిలోనూ అల్యూమినియంను అధిగమించగలవని అధ్యయనాలు సూచిస్తున్నాయి, సమతుల్య పనితీరు లక్షణాలు అవసరమైన చోట కొత్త మెటల్ మ్యాట్రిక్స్ కాంపోజిట్లు (MMCs) అరుగుదల మరియు అలసట నిరోధకతను మరింత మెరుగుపరుస్తాయి.
రబ్బరు పూత ప్రక్రియ సమయంలో అవసరమైన జ్యామితీయ ఖచ్చితత్వాన్ని సాధించడానికి మరియు సంసంజనాన్ని ఆప్టిమైజ్ చేయడానికి, ఎంచుకున్న ఏదైనా కోర్ మెటీరియల్ యొక్క మెషీనింగ్ మరియు ఉపరితల తయారీ చాలా కీలకం. ఉపరితల గరుకుదనం మరియు శుభ్రత అనేవి కోర్ మరియు రబ్బరు పొర మధ్య బంధాన్ని నేరుగా ప్రభావితం చేస్తాయి. ఈ దశలో సాధారణంగా ప్రెసిషన్ టర్నింగ్ లేదా గ్రైండింగ్, ఆ తర్వాత ఉపరితల ప్రీ-ట్రీట్మెంట్ విధానాలు ఉంటాయి. అల్ట్రాసోనిక్-సహాయక ఉపరితల తయారీ, సూక్ష్మ-స్థాయి గరుకుదనాన్ని పెంచుతుందని, మలినాలను తొలగిస్తుందని, మరియు ముఖ్యంగా లోహం-రబ్బరు బంధాలలో మన్నికైన సంసంజనాన్ని ప్రోత్సహిస్తుందని నిరూపించబడింది.
హైడ్రోజన్ పెరాక్సైడ్ అప్లికేషన్ లేదా యాసిడ్ ఎచింగ్ వంటి రసాయన చికిత్సలు, కోర్ యొక్క ఉపరితలాన్ని సూక్ష్మ నిర్మాణ స్థాయిలో మరింతగా సవరిస్తాయి. యాంత్రిక మరియు సూక్ష్మదర్శిని విశ్లేషణ ద్వారా రుజువైనట్లుగా, ఇవి రసాయన కూర్పును మార్చడం మరియు ఉపరితలంపై ధ్రువ సమూహాలను పెంచడం ద్వారా సంసంజన లక్షణాలను మెరుగుపరుస్తాయి. మాగ్నెటిక్ ఫ్లక్స్ లీకేజ్ వంటి నాశనరహిత పరీక్షా పద్ధతులతో సహా ప్రీ-బాండింగ్ తనిఖీ, కోర్ యొక్క సమగ్రతను నిర్ధారిస్తుంది మరియు ఏవైనా లోపాలు లేదా అక్రమాలను గుర్తిస్తుంది, తద్వారా తదుపరి ఉపయోగంలో బాండ్ వైఫల్యాల నుండి రక్షణ కల్పిస్తుంది.
రబ్బరు కాంపౌండ్ ఫార్ములేషన్
రబ్బరు మిశ్రమ సూత్రీకరణ రోలర్ యొక్క భౌతిక మరియు యాంత్రిక లక్షణాలను దాని తుది వినియోగ అవసరాలకు అనుగుణంగా తీర్చిదిద్దుతుంది. సహజ రబ్బరు అద్భుతమైన తన్యత బలం, స్థితిస్థాపకత మరియు పునరుద్ధరణ శక్తిని అందిస్తుంది. అందువల్ల, ఈ లక్షణాలు అత్యవసరం అయిన మరియు కఠినమైన రసాయనాలు లేదా అధిక ఉష్ణోగ్రతలకు గురికావడం పరిమితంగా ఉండే ప్రక్రియలలో దీనిని ప్రాధాన్యత గల ఎంపికగా పరిగణిస్తారు. నూనె, ద్రావకాలు లేదా అధిక ఉష్ణోగ్రతలకు గురయ్యే రోలర్ అనువర్తనాల కోసం, రసాయనాలు, వేడి మరియు కాలక్రమేణా క్షీణించడాన్ని మెరుగ్గా నిరోధించే గుణం ఉన్నందున, నైట్రైల్, స్టైరీన్-బ్యూటాడైన్ మరియు ప్రత్యేక పాలిఐసోప్రీన్ల వంటి సింథటిక్ రబ్బర్లను ఎంపిక చేస్తారు.
కాంపౌండింగ్ ప్రక్రియలో అవసరమైన గట్టిదనం, స్థితిస్థాపకత మరియు పనితీరు మన్నికను సాధించడానికి వివిధ సంకలితాలను ఏకీకృతం చేస్తారు. తన్యత బలాన్ని మరియు రాపిడి నిరోధకతను పెంచడానికి కార్బన్ బ్లాక్ను విస్తృతంగా ఉపయోగిస్తారు. చెక్క రంపపు పొడి వంటి సుస్థిరమైన ఫిల్లర్లను సరిగ్గా సమతుల్యం చేసి కలపడం వల్ల, ఉష్ణ స్థిరత్వం మరియు కాంపౌండ్ గట్టిదనం పెరగడంతో పాటు ఖర్చులను కూడా తగ్గించవచ్చు. అధునాతన నానో-సంకలితాలు, ప్రత్యేకంగా కార్బన్ నానోట్యూబ్లు, ఉపరితల గట్టిదనాన్ని మరియు ఉష్ణ నిరోధకతను గణనీయంగా పెంచుతాయి, తద్వారా అధిక డిమాండ్ ఉన్న అనువర్తనాలలో రోలర్ పనితీరును ఆప్టిమైజ్ చేస్తాయి.
రబ్బరు కాంపౌండింగ్ ప్రక్రియలో నాణ్యత అనేది సజాతీయ మిక్సింగ్పై ఎక్కువగా ఆధారపడి ఉంటుంది. పారిశ్రామిక వాతావరణంలో, ఫిల్లర్లు మరియు రీఇన్ఫోర్సింగ్ ఏజెంట్ల యొక్క చక్కటి వ్యాప్తిని సులభతరం చేసే అధిక షియర్ను అందించగల సామర్థ్యం కారణంగా ఇంటర్నల్ మిక్సర్లకు ప్రాధాన్యత ఇవ్వబడుతుంది. అధిక-పనితీరు గల నానోఫిల్లర్లు మరియు సిలికాను వ్యాప్తి చేసే విషయంలో, సాంప్రదాయ డ్రై మిక్సింగ్తో పోలిస్తే వెట్ మిక్సింగ్ పద్ధతులు ప్రయోజనాలను ప్రదర్శించాయి, ఇది ఉన్నతమైన ఏకరూపతకు మరియు మెరుగైన యాంత్రిక లక్షణాలకు దారితీస్తుంది. ఉష్ణోగ్రత, రోటర్ వేగం మరియు సమయం వంటి మిక్సింగ్ పరిస్థితులలో స్థిరత్వం, నేరుగా తదుపరి రోలర్ల ఏకరూప పనితీరుకు మరియు విశ్వసనీయతకు దారితీస్తుంది.
రబ్బరు వల్కనైజేషన్ ప్రక్రియకు ముందు లోపాలు లేని కాంపౌండ్ను నిర్ధారించుకోవడం అనేది తుది రోలర్ యొక్క మన్నిక, ఆకార స్థిరత్వం మరియు కార్యాచరణ సామర్థ్యానికి అత్యంత కీలకం. ముడి పదార్థం మరియు కోర్ ఎంపిక నుండి కాంపౌండ్ ఫార్ములేషన్ మరియు మిక్సింగ్ వరకు ప్రతి దశలో సరైన తయారీ మరియు నియంత్రణ, సంక్లిష్టమైన పారిశ్రామిక అవసరాలను తట్టుకోగల రోలర్లను సృష్టిస్తాయి.

రబ్బరు పూత ప్రక్రియ పద్ధతులు
అచ్చు పోత మరియు క్యూరింగ్ అచ్చులు
రబ్బరు రోలర్ల తయారీ ప్రక్రియలో సంక్లిష్టమైన ఆకారాలను మరియు కచ్చితమైన సహన పరిమితులను ఉత్పత్తి చేయడానికి మోల్డ్ కాస్టింగ్ చాలా కీలకమైనది. ఈ పద్ధతిలో, లక్షిత రోలర్ ప్రొఫైల్కు అనుగుణంగా ప్రత్యేకంగా రూపొందించిన అచ్చులో ముడి రబ్బరును ఉంచుతారు. ఇతర పద్ధతులు సమర్థవంతంగా సాధించలేని క్లిష్టమైన ఉపరితల లక్షణాలు, గాడులు లేదా బహుళ-వ్యాసం గల మండలాలను ఏర్పరచడానికి ఈ అచ్చు వీలు కల్పిస్తుంది. ఉదాహరణకు, సమీకృత ట్రెడ్ నమూనాలతో కూడిన ప్రింటింగ్ రోలర్ను సాధారణంగా మోల్డ్ కాస్టింగ్ ఉపయోగించి తయారు చేస్తారు.
క్యూరింగ్ మోల్డ్లు—వీటిని వల్కనైజేషన్ మోల్డ్లు అని కూడా పిలుస్తారు—ద్వంద్వ పాత్రను పోషిస్తాయి. అవి తుది ఉత్పత్తి యొక్క జ్యామితిని నిర్వచించడంతో పాటు, మూసి ఉన్న కుహరం లోపల రబ్బరు యొక్క నియంత్రిత వల్కనైజేషన్ను సాధ్యం చేస్తాయి. క్యూరింగ్ మోల్డ్లు అనేక రకాలుగా ఉంటాయి. పెద్ద వ్యాసం గల రోలర్ల కోసం కంప్రెషన్ మోల్డ్లు ప్రబలంగా ఉన్నాయి; మధ్యస్థ సంక్లిష్టతకు ట్రాన్స్ఫర్ మోల్డ్లు సరిపోతాయి, మరియు ఇంజెక్షన్ మోల్డ్లు అధిక-ఖచ్చితమైన, క్లిష్టమైన జ్యామితులను నిర్వహిస్తాయి. ప్రతి రకం రబ్బరు మరియు మోల్డ్ ఉపరితలాల మధ్య సన్నిహిత సంబంధాన్ని నిర్ధారిస్తుంది, ఇది ఏకరీతి క్యూరింగ్ను ప్రోత్సహిస్తూ మరియు ఖాళీలను తగ్గిస్తుంది.
మోల్డ్ కాస్టింగ్ దశలో విజయం అనేది ప్రాసెస్ పారామితుల యొక్క కచ్చితమైన నిర్వహణపై ఆధారపడి ఉంటుంది. మొత్తం మోల్డ్ అంతటా ఏకరీతి ఉష్ణ బదిలీని కొనసాగించడానికి, సాధారణంగా 140°C మరియు 180°C మధ్య ఉండే క్యూరింగ్ ఉష్ణోగ్రతను కచ్చితంగా నియంత్రించాలి. మోల్డింగ్ పీడనం రబ్బరు యొక్క ఉపరితల ముగింపును మరియు చిక్కుకున్న గాలిని తొలగించడాన్ని ప్రభావితం చేస్తుంది. తుది వినియోగ పనితీరుకు అవసరమైన వల్కనైజేషన్ స్థాయి నుండి, రోలర్ పరిమాణం మరియు రబ్బరు ఫార్ములేషన్ను బట్టి కొన్ని నిమిషాల నుండి గంటల వరకు ఉండే కచ్చితమైన క్యూరింగ్ సమయాన్ని లెక్కిస్తారు. అధిక ఉష్ణోగ్రత లేదా సమయం రివర్షన్కు కారణమై, యాంత్రిక బలాన్ని బలహీనపరచవచ్చు.
అచ్చులోని ఉష్ణోగ్రతా వ్యత్యాసాలను నమూనా చేయడానికి, రోలర్లో ఒత్తిడి పెరుగుదలను నిర్వహించడానికి, మరియు సరైన ప్రక్రియ సమయాలను నిర్ధారించడానికి ఉష్ణ-యాంత్రిక అనుకరణలను ఎక్కువగా ఉపయోగిస్తున్నారు. ఇటువంటి అనుకరణలు, ఉష్ణ వాహకత మరియు పదార్థం యొక్క మందం పరస్పరం చర్య జరిపి క్యూరింగ్ ఏకరూపతను ఎలా ప్రభావితం చేస్తాయో అంచనా వేస్తాయి, తద్వారా మోల్డింగ్ చక్రాలను డేటా ఆధారంగా సర్దుబాటు చేయడానికి వీలు కల్పిస్తాయి. ఈ పారామితులను అనుభవపూర్వకంగా ఆప్టిమైజ్ చేయడం వల్ల, ఉత్పత్తిలో శక్తి వినియోగాన్ని తగ్గిస్తూనే, తన్యత బలం మరియు మన్నికను గణనీయంగా మెరుగుపరచవచ్చని నిరూపించబడింది.
ఎక్స్ట్రూషన్ మోల్డింగ్
ఎక్స్ట్రూషన్ మోల్డింగ్ అనేది రోలర్ కోర్లకు ఏకరీతి రబ్బరు పొరలను పూయడానికి విస్తృతంగా ఉపయోగించే ఒక నిరంతర పద్ధతి. ఈ ప్రక్రియలో, మిశ్రమ రబ్బరును ఒక ఎక్స్ట్రూడర్ ద్వారా పంపి, వేడి చేసి, రోలర్ ఆకృతికి అనుగుణంగా రూపొందించిన డై గుండా బలవంతంగా పంపిస్తారు. రబ్బరు ఒక నిరంతర ప్రొఫైల్గా బయటకు వస్తుంది, దానిని తరువాత మెటల్ రోలర్ కోర్ చుట్టూ చుడతారు లేదా పూస్తారు. స్థిరమైన పూత మందం మరియు అధిక ఉత్పత్తి రేట్లు అవసరమైన చోట ఈ పద్ధతి అత్యుత్తమంగా పనిచేస్తుంది.
ఈ టెక్నిక్లో ప్రాసెస్ కంట్రోల్ చాలా ముఖ్యం. మందం అనేది డై డిజైన్, మెటీరియల్ ఫీడ్ రేట్ మరియు ఎక్స్ట్రూషన్ ఉష్ణోగ్రతపై ఆధారపడి ఉంటుంది, వీటిని తరచుగా తయారీ లైన్లో రియల్-టైమ్లో పర్యవేక్షిస్తారు. ఎక్స్ట్రూషన్ వేగాన్ని ఖచ్చితంగా క్రమాంకనం చేయడం మరియు రోలర్, డైల అమరికను సర్దుబాటు చేయడం ద్వారా ఏకరూపతను సాధిస్తారు. ఎక్స్ట్రూడర్ పొడవునా ఉష్ణోగ్రతలో వైవిధ్యం అసమాన క్యూరింగ్కు దారితీస్తుంది, ఫలితంగా గాలి బుడగలు, పేలవమైన అతుకుదల లేదా ఏకరూపత లేని వ్యాసం వంటి లోపాలు ఏర్పడతాయి.
రబ్బర్ రోలర్ ఎక్స్ట్రూషన్లో సాధారణ సమస్యలలో క్యూరింగ్ తర్వాత పదార్థం సంకోచించడం, ఉపరితల గరుకుదనం మరియు కోర్-రబ్బర్ పొరలు ఊడిపోవడం వంటివి ఉంటాయి. వీటి పరిష్కారాలలో ఎక్స్ట్రూషన్ ఉష్ణోగ్రతను పునరావృత పద్ధతిలో సర్దుబాటు చేయడం (రబ్బర్ రకాన్ని బట్టి తరచుగా 120°C–160°C మధ్య), ఆఫ్లైన్ మెకానికల్ టెస్టింగ్ లేదా సిమ్యులేషన్ ఉపయోగించి క్యూరింగ్ స్థితిని పర్యవేక్షించడం, మరియు మెరుగైన అతుకుదల కోసం రోలర్ కోర్కు ఆప్టిమైజ్ చేసిన ప్రీ-ట్రీట్మెంట్ చేయడం వంటివి ఉంటాయి. సిమ్యులేషన్ ఆధారిత ఫ్లో అనాలిసిస్, సంభావ్య లోపాలను ముందుగానే పసిగట్టడంలో సహాయపడుతుంది మరియు ముందస్తు పరికరాల సర్దుబాట్లకు వీలు కల్పిస్తుంది, తద్వారా స్క్రాప్ రేట్లను తగ్గించి, దిగుబడిని పెంచుతుంది.
క్యాలెండరింగ్ మోల్డింగ్
ఫ్లాట్ లేదా షీట్-ఆధారిత పూతల కోసం మరియు రోలర్ ఉపరితలాలపై వెడల్పాటి, ఏకరీతి పొరలను పూయడానికి క్యాలెండరింగ్ను ఉపయోగిస్తారు. క్యాలెండరింగ్ లైన్లో, రబ్బరు మిశ్రమాన్ని వేడిచేసిన, సమకాలీకరించబడిన రోలర్ల శ్రేణి మధ్య నొక్కుతారు. ఈ ప్రక్రియ పలుచని షీట్లు లేదా స్ట్రిప్లను ఉత్పత్తి చేస్తుంది, వీటి మందాన్ని ఖచ్చితంగా నియంత్రించవచ్చు (సాధారణంగా ±0.01 మిమీ ఖచ్చితత్వం వరకు) మరియు అవసరమైన ఉపరితల లక్షణాలకు అనుగుణంగా రూపొందించవచ్చు.
క్యాలెండరింగ్ దాని సూక్ష్మమైన గ్యాప్ సర్దుబాటు మరియు అధునాతన సర్ఫేస్ ఫినిషింగ్ ఎంపికల కారణంగా అద్భుతమైన లేయర్ నాణ్యతను అందిస్తుంది. అప్లికేషన్ అవసరాలకు అనుగుణంగా రబ్బరు పూత యొక్క ఉపరితలాన్ని పాలిష్ చేయవచ్చు, టెక్స్చర్ చేయవచ్చు లేదా ఎంబాస్ చేయవచ్చు. ఉదాహరణకు, పాలిష్ చేసిన రోల్స్తో కూడిన నిప్ క్యాలెండర్, ప్రింటింగ్ రోలర్లకు ఆదర్శవంతమైన, అధిక-మెరుపు మరియు లోపాలు లేని ఫినిషింగ్ను అందిస్తుంది.
ఎక్స్ట్రూషన్తో పోలిస్తే, టెక్స్టైల్ లేదా పేపర్ పరిశ్రమ రోలర్ల వంటి వెడల్పాటి, చదునైన ఉపరితలాలకు మరియు మందంలో కచ్చితమైన ఏకరూపత అవసరమయ్యే అనువర్తనాలకు క్యాలెండరింగ్ మరింత అనుకూలంగా ఉంటుంది. సంక్లిష్టమైన ప్రొఫైల్స్ లేదా లోతైన గాడులకు ఇది అంత అనువైనది కాదు, అటువంటి సందర్భాలలో మోల్డ్ కాస్టింగ్కు ప్రాధాన్యత ఇవ్వబడుతుంది. అయినప్పటికీ, ప్రామాణిక రోలర్ల భారీ ఉత్పత్తికి లేదా అరుగుదలను తట్టుకునే పూతలను లామినేట్ చేయడానికి, క్యాలెండరింగ్ వేగం, తక్కువ ఖర్చు మరియు పునరావృతమయ్యే స్థిరత్వాన్ని అందిస్తుంది.
ఈ రబ్బరు కోటింగ్ పద్ధతులైన మోల్డ్ కాస్టింగ్, ఎక్స్ట్రూషన్ మరియు క్యాలెండరింగ్ల మధ్య ఎంపిక అనేది తుది జ్యామితి, పనితీరు అవసరాలు మరియు ఉత్పత్తి కార్యప్రవాహంపై ఆధారపడి ఉంటుంది. గరిష్ట ఉత్పత్తి నాణ్యత మరియు ప్రక్రియ సామర్థ్యాన్ని నిర్ధారించడానికి, ప్రత్యేకంగా రూపొందించిన తయారీ పరికరాలు మరియు జాగ్రత్తగా పారామీటర్ ఆప్టిమైజేషన్ మద్దతుతో, రబ్బరు రోలర్ ఉత్పత్తి దశలలో ప్రతి పద్ధతి నిర్దిష్ట పాత్రలను పోషిస్తుంది.
రబ్బరు వల్కనైజేషన్: ప్రక్రియలు మరియు ప్రాముఖ్యత
రబ్బరు వల్కనైజేషన్ అంటే ఏమిటి?
వల్కనైజేషన్ అనేది ముడి రబ్బరును పారిశ్రామిక ఉపయోగాలకు అనువైన, అధిక స్థితిస్థాపకత, మన్నిక మరియు ఉష్ణ నిరోధకత కలిగిన పదార్థంగా మార్చే రసాయన ప్రక్రియ. వల్కనైజేషన్ సమయంలో, రబ్బరు మాతృకలోని ప్రతి పాలిమర్ గొలుసుల మధ్య క్రాస్-లింకులు ఏర్పడతాయి. సాధారణంగా సల్ఫర్ను ప్రవేశపెట్టడం ద్వారా సాధించబడే ఈ క్రాస్-లింకింగ్, పొడవైన రబ్బరు అణువులను "సల్ఫర్ బ్రిడ్జెస్" ద్వారా అనుసంధానించి, ఒక త్రిమితీయ నెట్వర్క్ నిర్మాణానికి దారితీస్తుంది. దీని ఫలితంగా, రబ్బరు యొక్క స్థితిస్థాపకత, తన్యత బలం మరియు పర్యావరణ ఒత్తిడి నిరోధకత గణనీయంగా పెరుగుతాయి. వల్కనైజేషన్లో జరిగే రసాయన మార్పులు—ముఖ్యంగా గొలుసుల మధ్య సమయోజనీయ బంధాల ఏర్పాటు—జిగురుతనాన్ని తగ్గించి, వశ్యతను మెరుగుపరిచి, ఉష్ణ మరియు రసాయన స్థిరత్వాన్ని పెంచుతాయి. పారిశ్రామిక రబ్బరు రోలర్ల వంటి అధిక డిమాండ్ ఉన్న అనువర్తనాలకు ఇవి చాలా కీలకం.
రబ్బరు వల్కనైజేషన్ ప్రక్రియ పద్ధతులు
పారిశ్రామిక అనువర్తనాల కోసం రబ్బరు వల్కనైజేషన్ ప్రక్రియలో సాధారణంగా హాట్ వల్కనైజేషన్ను ఉపయోగిస్తారు. దృఢమైన మరియు ఏకరీతి రోలర్లను ఉత్పత్తి చేయడానికి ఈ సాంకేతికతకు ఉష్ణోగ్రత, పీడనం మరియు క్యూరింగ్ సమయంపై ఖచ్చితమైన నియంత్రణ అవసరం. ఒక సాధారణ రబ్బరు రోలర్ తయారీ ప్లాంట్ సెటప్లో, వల్కనైజేషన్ ప్రెస్లు 0 నుండి 200°C వరకు ఉష్ణోగ్రతలను మరియు 200 psi వరకు పీడనాలను నిర్వహిస్తాయి. ప్రతి రబ్బరు సమ్మేళనం కోసం సమయం మరియు ఉష్ణోగ్రత ప్రొఫైల్లు ప్రోగ్రామ్ చేయబడతాయి, ఇవి క్రాస్-లింక్ సాంద్రత, ఉత్పత్తి స్థితిస్థాపకత మరియు నిర్మాణ మన్నికపై నేరుగా ప్రభావం చూపుతాయి.
సాంప్రదాయ సల్ఫర్ ఆధారిత క్యూరింగ్ అనేది ప్రధాన పద్ధతి, ఇది సహజ లేదా సింథటిక్ రబ్బరు గొలుసుల మధ్య బహుళ సల్ఫర్ వంతెనలను (పాలిసల్ఫైడ్ క్రాస్-లింక్లు) సృష్టిస్తుంది. సిలికాన్ వల్కనైజేషన్ సిస్టమ్స్ వంటి ఆధునిక ప్రత్యామ్నాయాలు, ప్లాటినం ఉత్ప్రేరకాలను లేదా ఆర్గానిక్ పెరాక్సైడ్లను ఉపయోగిస్తాయి. సిలికాన్ సిస్టమ్స్ సిలికాన్ రబ్బర్లలో క్రాస్-లింకింగ్ను సాధిస్తాయి, సిలోక్సేన్ (Si–O–Si) బంధాలను ఉత్పత్తి చేస్తాయి మరియు అధిక-ఉష్ణోగ్రత మరియు రసాయనికంగా తీవ్రమైన వాతావరణాలలో ఉపయోగించడానికి వీలు కల్పిస్తాయి. పెరాక్సైడ్ వల్కనైజేషన్ ప్రత్యక్ష కార్బన్-కార్బన్ బంధాలను ఉత్పత్తి చేస్తుంది, ఇది పదేపదే వేడి మరియు చల్లబరిచే చక్రాలకు గురయ్యే రోలర్లకు మెరుగైన ఉష్ణ మరియు ఆక్సీకరణ స్థిరత్వాన్ని అందిస్తుంది.
యాంత్రిక బలం మరియు మన్నిక కోసం వల్కనైజేషన్ చక్రాన్ని నియంత్రించడంలో కచ్చితత్వం చాలా కీలకం. సరిగ్గా క్యూర్ చేయని రోలర్లలో తగినంత క్రాస్-లింక్లు ఉండవు, దీని ఫలితంగా స్థితిస్థాపకత తగ్గి, అరుగుదల పెరుగుతుంది. ఓవర్-క్యూరింగ్ లేదా అధిక ఫిల్లర్ లోడింగ్ మెటీరియల్ను పెళుసుగా మార్చి, స్థితిస్థాపకతను తగ్గిస్తుంది.
రబ్బరు క్యూరింగ్ మోల్డ్లోని ఉష్ణోగ్రత మరియు నిరీక్షణ సమయంతో సహా ప్రక్రియ పారామితులు, రోలర్ పనితీరుపై నేరుగా ప్రభావం చూపుతాయి. రబ్బరు రోలర్ తయారీ ప్రక్రియలో స్థిరత్వాన్ని నిర్ధారించడానికి మరియు వశ్యత, దృఢత్వం, రసాయన మరియు ఉష్ణ క్షీణతకు నిరోధకత వంటి కీలక లక్షణాలను ఉత్తమంగా వినియోగించుకోవడానికి, అధునాతన రబ్బరు రోలర్ తయారీ పరికరాలు ఇప్పుడు స్వయంచాలిత ఉష్ణోగ్రత మరియు పీడన నియంత్రణలను కలిగి ఉన్నాయి.
భద్రత మరియు పర్యావరణ పరిగణనలు
వల్కనైజేషన్ కార్యకలాపాలలో భద్రత అనేది ఉష్ణోగ్రత మరియు ఉద్గారాల కఠినమైన నిర్వహణపై ఆధారపడి ఉంటుంది. అధిక ఉష్ణోగ్రతలు మరియు రియాక్టివ్ రసాయనాలను అదుపు చేసి, నియంత్రించకపోతే అవి కార్మికులకు గణనీయమైన ప్రమాదాలను కలిగిస్తాయి. ఆధునిక పారిశ్రామిక పద్ధతులు ఉష్ణోగ్రత నియంత్రణ మరియు ఉద్గారాల సంగ్రహణ కోసం ఆటోమేటెడ్ వ్యవస్థలను ఉపయోగిస్తాయి. అస్థిర సేంద్రీయ సమ్మేళనాలు మరియు కణాల విడుదలను నియంత్రించడానికి, సమర్థవంతమైన వెంటిలేషన్ను ఎలక్ట్రోస్టాటిక్ ప్రెసిపిటేటర్లతో జతచేస్తారు. దీనివల్ల వల్కనైజేషన్ సమయంలో ఉత్పన్నమయ్యే ప్రమాదాల నుండి కార్యస్థలం మరియు పర్యావరణం ప్రభావితం కాకుండా తగ్గించవచ్చు.
నూతనమైన, మరింత పర్యావరణ అనుకూలమైన వల్కనైజేషన్ పద్ధతులు స్పష్టమైన ప్రయోజనాలను అందిస్తాయి. సాంప్రదాయ సల్ఫర్ వల్కనైజేషన్తో పోలిస్తే, ఆర్గానిక్ పెరాక్సైడ్లు మరియు ప్రత్యామ్నాయ క్యూరేటివ్లపై ఆధారపడిన వ్యవస్థలు, ముఖ్యంగా N-నైట్రోసమైన్ల వంటి ప్రమాదకరమైన ఉప-ఉత్పత్తుల ఉద్గారాలను తగ్గించగలవు. అంతేకాకుండా, పునర్వినియోగించదగిన మరియు పాక్షికంగా జీవవిచ్ఛిన్నం చెందే రబ్బర్లపై జరుగుతున్న పరిశోధన, సుస్థిరత లక్ష్యాలు మరియు నియంత్రణ అవసరాలకు అనుగుణంగా, అధిక పునరుద్ధరణ రేట్లను మరియు తక్కువ ల్యాండ్ఫిల్ ప్రభావాన్ని అనుమతించే పాలిమర్లను ఉపయోగించుకుంటుంది. ఇటువంటి పురోగతులు, సరైన ప్రక్రియ నియంత్రణతో అనుసంధానించబడినప్పుడు, పారిశ్రామిక వల్కనైజేషన్ యొక్క భద్రతను మరియు పర్యావరణ ప్రభావాన్ని రెండింటినీ బలోపేతం చేస్తాయి.

ముగింపు, నాణ్యత నియంత్రణ మరియు తనిఖీ
రబ్బరు రోలర్ తయారీ ప్రక్రియలో, కచ్చితమైన కార్యాచరణ మరియు పనితీరు అవసరాలను సాధించడానికి ఉపరితల ఫినిషింగ్ చాలా అవసరం. స్థూపాకార కచ్చితత్వం మరియు గుండ్రదనాన్ని పొందడానికి గ్రైండింగ్ అనేది ప్రాథమికంగా ఉపయోగించే పద్ధతి. క్యూబిక్ బోరాన్ నైట్రైడ్ (CBN) వంటి అధునాతన అబ్రేసివ్లతో కూడిన సెంటర్లెస్ గ్రైండింగ్ యంత్రాలు, రోలర్లకు కచ్చితమైన ఆకృతిని ఇవ్వడానికి నియంత్రిత ఒత్తిడిని ప్రయోగిస్తాయి. వీల్ వేగం, ఫీడ్ రేట్ మరియు డెప్త్ ఆఫ్ కట్లను సూక్ష్మంగా సర్దుబాటు చేయడం ద్వారా, రోలర్ ఉపరితల గరుకుదనం సాధారణంగా Ra 0.2–1.2 µm పరిధిలో ఉండేలా నిర్ధారించవచ్చు. అత్యంత నునుపైన ఫినిషింగ్ అవసరమయ్యే రోలర్ల కోసం, సూక్ష్మమైన అబ్రేసివ్ రాళ్లు లేదా ఫిల్మ్లతో చేసే సూపర్ఫినిషింగ్, ఉపరితల గరుకుదనాన్ని Ra 0.05 µm కంటే తక్కువకు తగ్గిస్తుంది. ఇది అధిక-వేగ అనువర్తనాలకు మద్దతునిస్తూ, రోలర్ జీవితకాలాన్ని పొడిగిస్తుంది.
రోలర్ ఉపరితలంపై ఉన్న సూక్ష్మ లోపాలను తొలగించి, ఏకరీతిగా, అద్దంలా మెరిసే ముగింపును ఇవ్వడానికి గ్రైండింగ్ తర్వాత పాలిషింగ్ చేస్తారు. ఆధునిక పాలిషింగ్లో CNC-నియంత్రిత పరికరాలను ఉపయోగిస్తారు, ఇది కీలకమైన పారిశ్రామిక రోలర్ల కోసం పునరావృతతను మరియు కచ్చితత్వాన్ని సాధ్యం చేస్తుంది. కావలసినంత నునుపును సాధించడానికి, సూక్ష్మమైన అబ్రేసివ్ ప్యాడ్లను క్రమంగా ఉపయోగించడం కీలకం. మెరుగైన పాలిషింగ్ ఉత్పత్తి మన్నికను పెంచి, ఘర్షణను తగ్గించడమే కాకుండా, దీర్ఘకాలిక ఉత్పత్తి నాణ్యత మరియు కార్యాచరణ విశ్వసనీయతను కూడా నేరుగా ప్రభావితం చేస్తుంది. టెక్చరింగ్—నియంత్రిత అబ్రేసివ్ లేదా లేజర్ ఆధారిత పద్ధతులను ఉపయోగించే ఒక ప్రక్రియ—ఉపరితలంపై సూక్ష్మ నమూనాలను ఏర్పరుస్తుంది. ఇది ప్రింటింగ్, ప్లాస్టిక్స్ మరియు ప్యాకేజింగ్ వంటి అనువర్తనాలలో కీలకమైన పట్టు లేదా ఇంక్ బదిలీ వంటి లక్షణాలను అనుకూలీకరిస్తుంది.
పరిమాణ, ఉపరితల, మరియు యాంత్రిక ప్రమాణాలకు అనుగుణంగా ఉన్నాయో లేదో ధృవీకరించడానికి ఉత్పత్తి అంతటా తనిఖీ కేంద్రాలు విస్తరించి ఉంటాయి. ప్రాథమిక తనిఖీలో, వ్యాసం, గుండ్రదనం, మరియు పొడవు వంటి భౌతిక కొలతలను నిర్ధారించడానికి మైక్రోమీటర్లు లేదా వెర్నియర్ కాలిపర్ల వంటి పరికరాలను ఉపయోగిస్తారు. అధిక-ఉత్పత్తి సామర్థ్యం గల ప్లాంట్లు లేదా సంక్లిష్టమైన జ్యామితుల కోసం, మెషిన్ విజన్ సిస్టమ్లు ఉపరితల లోపాలు మరియు పరిమాణ ఖచ్చితత్వం యొక్క అంచనాను స్వయంచాలకం చేస్తాయి. ఇవి సుమారు 98% లోపాలను గుర్తించే రేటును మరియు 95% కంటే ఎక్కువ లోప వర్గీకరణ ఖచ్చితత్వాన్ని అందిస్తాయి. ఉపరితల గరుకుదనాన్ని (Ra, Rz) కొలవడానికి ప్రొఫైలోమీటర్ల ద్వారా ఉపరితల సమగ్రతను నిశితంగా పరిశీలిస్తారు. కాంపోజిట్ రోలర్లలో దాగి ఉన్న లోపాలను బయటపెట్టడానికి, అల్ట్రాసోనిక్ మరియు డై పెనెట్రెంట్ టెక్నిక్ల వంటి నాన్-డిస్ట్రక్టివ్ టెస్టింగ్ పద్ధతులను కూడా ఉపయోగిస్తారు.
ఉపరితల కాఠిన్యం మరొక కీలకమైన తనిఖీ అంశం, దీనిని సాధారణంగా అంతర్జాతీయ ప్రమాణాల ప్రకారం షోర్ A లేదా D డ్యూరోమీటర్తో కొలుస్తారు. ఇండెంటేషన్ కాఠిన్య పరీక్ష ప్రతి రోలర్ యొక్క ఎలాస్టోమెరిక్ లక్షణాలు అప్లికేషన్ యొక్క పట్టు, అరుగుదల లేదా స్థితిస్థాపకత అవసరాలను తీరుస్తున్నాయని నిర్ధారిస్తుంది, మరియు ఫలితాల వివరణ డెల్ టైమ్, బలం మరియు నమూనా తయారీకి సంబంధించిన కఠినమైన ప్రోటోకాల్లను అనుసరిస్తుంది.
ఈ ప్రక్రియలలో ఉపయోగించే ముఖ్యమైన పరికరాలలో మిక్సర్లు ఉంటాయి—ఉదాహరణకు టూ-రోల్ మిల్లులు మరియు ఇంటర్నల్ బాన్బరీ మిక్సర్లు—ఇవి ముడి రబ్బరు మరియు సంకలితాలను కలిపి ఒక సజాతీయ మిశ్రమాన్ని సాధించే పనిని చేస్తాయి. ఎక్స్ట్రూడర్లు మిశ్రమ రబ్బరును ఏకరీతి ఆకారాలుగా మారుస్తాయి, అయితే క్యాలెండరింగ్ యంత్రాలు రోలర్ కోర్లపై ఖచ్చితమైన పొరలను లామినేట్ చేస్తాయి. క్యూరింగ్ ప్రెస్లు—నిర్దిష్ట రోలర్ జ్యామితుల కోసం రూపొందించిన అచ్చులను ఉపయోగించి—రబ్బరు వల్కనైజేషన్ను పూర్తి చేయడానికి వేడి మరియు ఒత్తిడిని ప్రయోగిస్తాయి, క్రాస్లింకింగ్ను ఖరారు చేస్తాయి (సాధారణ రబ్బరు వల్కనైజేషన్ ఉష్ణోగ్రత మరియు సమయ సిఫార్సుల కోసం ప్రామాణిక మార్గదర్శకాలలో చూడండి). ఈ దశలన్నింటిలో, ముఖ్యంగా ఆధునిక ప్లాంట్ సెటప్లలో, ప్రోగ్రామబుల్ నియంత్రణలు మరియు రియల్-టైమ్ పర్యవేక్షణ ఇప్పుడు ప్రక్రియ స్థిరత్వం, కఠినమైన టాలరెన్స్ నియంత్రణ మరియు అధిక పునరుత్పత్తి సామర్థ్యాన్ని నిర్ధారిస్తాయి.
ప్రతి ఉత్పత్తి దశలో నాణ్యత నియంత్రణ చాలా కీలకం. రోలర్లు భౌతిక కొలతలు, ఉపరితల లక్షణాలు మరియు క్రియాత్మక పనితీరు విషయంలో తయారీదారు మరియు విస్తృత పరిశ్రమ ప్రమాణాలకు అనుగుణంగా ఉన్నాయని ఇది ధృవీకరిస్తుంది. ఈ సమగ్ర విధానం, కాఠిన్యం, గరుకుదనం మరియు లోపాలను గుర్తించడం కోసం క్రమమైన తనిఖీ కేంద్రాలు, క్రమాంకనం చేయబడిన పరికరాలు మరియు ప్రామాణిక పద్ధతులను పాటిస్తుంది. కఠినమైన నాణ్యత నియంత్రణను పాటించడంలో విఫలమైతే, అది అకాల వైఫల్యాలకు, పనితీరులో రాజీకి లేదా కస్టమర్ నిర్దేశాలకు అనుగుణంగా లేకపోవడానికి దారితీయవచ్చు. రోలర్ తయారీలో, ముఖ్యంగా హై-స్పీడ్ ప్రింటింగ్ మరియు ప్రెసిషన్ ప్రాసెసింగ్లో పెరుగుతున్న డిమాండ్ల దృష్ట్యా, పటిష్టమైన నాణ్యత నియంత్రణ అనేది ఐచ్ఛికం కాదు—ఇది రబ్బరు రోలర్ ఉత్పత్తి ప్రక్రియలోని ప్రతి దశలోనూ ఒక ప్రధాన అవసరం.
రబ్బరు రోలర్ తయారీ ప్లాంట్: ఏర్పాటు మరియు ఆప్టిమైజేషన్
సమర్థవంతమైన రబ్బరు రోలర్ తయారీ ప్లాంట్ ఏర్పాటు అనేది ముడి పదార్థాల నుండి తుది ఉత్పత్తి వరకు వాటి నిరాటంకమైన ప్రవాహంపై కేంద్రీకృతమై ఉంటుంది. రవాణా దూరాలను తగ్గించడానికి, అడ్డంకులను నివారించడానికి మరియు ఉత్పత్తి సామర్థ్యాన్ని పెంచడానికి, కాంపౌండింగ్, కోటింగ్, మోల్డింగ్ మరియు వల్కనైజేషన్ వంటి ప్రక్రియల విశ్లేషణతో సరైన లేఅవుట్ ప్రారంభమవుతుంది. ప్రొడక్షన్ సిమ్యులేషన్లను లేదా క్రమబద్ధమైన లేఅవుట్ ప్రణాళికను ఉపయోగించే ఫ్యాక్టరీలు, అంతర్గత లాజిస్టిక్స్ కదలికలు తగ్గడం మరియు ఉత్పత్తి ప్రవాహం మరింత స్థిరంగా ఉండటం వంటి స్పష్టమైన ప్రయోజనాలను పొందుతాయి. ఉదాహరణకు, ఒక ప్లాంట్ తన లేఅవుట్ను పునఃరూపకల్పన చేసి, ముడి పదార్థాల నిల్వ నుండి కాంపౌండింగ్, ప్రీఫార్మింగ్, రోలర్ బిల్డింగ్, క్యూరింగ్, ఫినిషింగ్ మరియు తనిఖీ వరకు ప్రధాన ప్రాసెసింగ్ జోన్లను ఒక సరళ క్రమంలో అమర్చడం ద్వారా అనవసరమైన నిర్వహణ దశలను తగ్గించి, స్థల వినియోగాన్ని మెరుగుపరుచుకుంది.
క్రమబద్ధమైన ప్లాంట్ ప్రవాహం జోనింగ్పై ఆధారపడి ఉంటుంది. పదార్థాలను నేరుగా మిక్సింగ్ పరికరాల్లోకి పంపడానికి, కాంపౌండింగ్ లైన్లను నిల్వ ప్రదేశాలకు సమీపంలో ఏర్పాటు చేస్తారు. ఆ తర్వాత కోటింగ్ లేదా బిల్డింగ్ జోన్లు ఉంటాయి, ఇక్కడ లోహం లేదా కాంపోజిట్ కోర్లకు రబ్బరును పూస్తారు. నిరంతర లేదా బ్యాచ్ పద్ధతుల ద్వారా చేసే వల్కనైజేషన్ను, మోల్డింగ్ లైన్లకు ఆనుకొని వ్యూహాత్మకంగా ఏర్పాటు చేస్తారు. దీనివల్ల బదిలీ సమయం, అలాగే వల్కనైజేషన్కు ముందు ప్రీ-క్యూర్ లేదా కాలుష్యం అయ్యే ప్రమాదం తగ్గుతుంది.
తయారీ పరికరాల ఎంపిక ప్రక్రియ విశ్వసనీయతకు మరియు ఉత్పత్తి స్థిరత్వానికి కీలకం. హై-షియర్ ఇంటర్నల్ మిక్సర్లు, ఓపెన్ మిల్లర్లు మరియు బ్యాచ్-ఆఫ్ సిస్టమ్లు కాంపౌండింగ్కు వెన్నెముకగా ఉంటాయి. రబ్బరు కోటింగ్ ప్రక్రియ కోసం, ఎక్స్ట్రూడర్లు మరియు క్యాలెండర్లు నియంత్రించదగిన, ఏకరీతి పొర పూతను నిర్ధారిస్తాయి. రబ్బరు తయారీలో మోల్డ్ కాస్టింగ్, అనుకూలీకరించిన క్యూరింగ్ మోల్డ్లతో జతచేయబడిన కచ్చితమైన ప్రెస్ల (హైడ్రాలిక్ లేదా మెకానికల్) నుండి ప్రయోజనం పొందుతుంది, ఇది రోలర్ కొలతలపై కచ్చితమైన నియంత్రణను సాధ్యం చేస్తుంది. వల్కనైజేషన్ ప్రక్రియను ఆటోక్లేవ్లు లేదా ప్రెస్లలో నిర్వహిస్తారు. రబ్బరు రకం మరియు మందాన్ని బట్టి, లక్షిత రబ్బరు వల్కనైజేషన్ ఉష్ణోగ్రతలు మరియు సమయాల వద్ద, ఉదాహరణకు 140°C నుండి 180°C మధ్య మరియు కొన్ని నిమిషాల నుండి చాలా గంటల వరకు, వీటిని జాగ్రత్తగా నిర్వహిస్తారు.
రబ్బరు వల్కనైజేషన్ ప్రక్రియలో, ఉద్దేశించిన రసాయన కూర్పుకు అనుగుణంగా పరికరాలను నిర్దేశించాలి. రబ్బరు వల్కనైజేషన్ ప్రక్రియలో, స్థితిస్థాపకత మరియు మన్నికను అందించే క్రాస్-లింక్డ్ నిర్మాణాలను సృష్టించడానికి, సాధారణంగా సల్ఫర్, యాక్సిలరేటర్లు మరియు యాక్టివేటర్ల వంటి మిశ్రమ పదార్థాలను వేడి మరియు పీడనం కింద చర్య జరిపిస్తారు. రబ్బరు వల్కనైజేషన్ యొక్క ప్రయోజనాలు—మెరుగైన యాంత్రిక బలం మరియు రసాయనాలు, రాపిడికి నిరోధకత—రోలర్ మొత్తం (దాని కోర్-రబ్బరు ఇంటర్ఫేస్తో సహా) ఏకరీతిగా గట్టిపడినప్పుడు మాత్రమే సాధ్యమవుతాయి. లోపాలు లేదా సరిగా గట్టిపడని భాగాలను నివారించడానికి, మౌల్డింగ్ పరికరాలు కచ్చితమైన, పునరావృతమయ్యే ఉష్ణోగ్రత నియంత్రణను మరియు ఏకరీతి పీడన పంపిణీని అందించాలి.
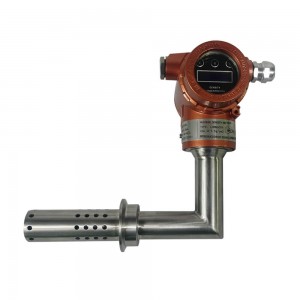
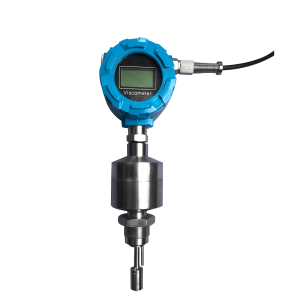
అన్ని దశలలో ప్రక్రియ సమగ్రతపై అవుట్పుట్ ఆప్టిమైజేషన్ ఆధారపడి ఉంటుంది. మెటీరియల్ స్థిరత్వాన్ని నిజ సమయంలో పర్యవేక్షించడానికి, మిక్సింగ్ తర్వాత మరియు కోటింగ్కు వెంటనే ముందు మరియు తర్వాత లాన్మీటర్ నుండి ఇన్లైన్ డెన్సిటీ మీటర్లు మరియు ఇన్లైన్ విస్కోసిటీ మీటర్లు ఇన్స్టాల్ చేయబడతాయి. ఈ పరికరాలు రబ్బర్ కాంపౌండ్ మరియు అప్లై చేసిన కోటింగ్, డెన్సిటీ మరియు ఫ్లో కోసం లక్ష్యంగా పెట్టుకున్న పారామితులకు సరిపోలుతున్నాయని నిర్ధారిస్తాయి, తద్వారా రబ్బర్ రోలర్ తయారీ ప్రక్రియలో ప్రారంభ దశలోనే ఆఫ్-స్పెక్ ఉత్పత్తిని తొలగిస్తాయి. ఈ పరికరాలను ఇంటిగ్రేటెడ్ రోలర్ హ్యాండ్లింగ్ సిస్టమ్స్ మరియు రియల్-టైమ్ ప్రాసెస్ కంట్రోల్తో జత చేయడం ద్వారా, ప్లాంట్లు కాంపౌండింగ్ రేట్లను డౌన్స్ట్రీమ్ మోల్డింగ్ మరియు వల్కనైజేషన్తో సమకాలీకరించగలవు, తద్వారా నిష్క్రియ సమయాలను మరియు వర్క్-ఇన్-ప్రాసెస్ ఇన్వెంటరీని తగ్గిస్తాయి.
ఒక ప్రతినిధి ఉదాహరణ: ఒక ఉత్పత్తి శ్రేణిలో అధిక సామర్థ్యం గల నీడర్లు, ఆటోమేటెడ్ కోటింగ్ హెడ్లు, మాడ్యులర్ క్యూరింగ్ మోల్డ్లతో కూడిన ప్రెసిషన్ హైడ్రాలిక్ ప్రెస్లు, మరియు ట్రిగ్గర్ పాయింట్ల వద్ద లోన్మీటర్ ఇన్లైన్ సాంద్రత కొలత పరికరాలు ఏకీకృతం చేయబడ్డాయి. ఈ ఆకృతీకరణ గుర్తించదగిన ఉత్పత్తి దశలను, విచలనాలను ముందుగానే గుర్తించడాన్ని, మరియు వేగవంతమైన దిద్దుబాటును సాధ్యం చేస్తుంది—ఇవి అధిక పరిమాణంలో ఉత్పత్తికి మరియు బ్యాచ్ల అంతటా ఏకరీతి నాణ్యతకు కీలకం.
ఒక సమగ్రమైన ప్లాంట్ ఏర్పాటు భౌతిక అమరిక, పరికరాల నిర్దేశం, మరియు ప్రక్రియ పర్యవేక్షణ యొక్క సజావైన అనుసంధానంపై దృష్టి పెడుతుంది—ముఖ్యంగా వల్కనైజేషన్ మరియు కోటింగ్ వంటి కీలకమైన దశల కోసం. దీని ఫలితంగా, ముడి పదార్థాల మిశ్రమం నుండి తుది తనిఖీ వరకు, రబ్బరు రోలర్ ఉత్పత్తి యొక్క అన్ని దశలకు మద్దతునిచ్చే, అత్యంత వేగవంతమైన మరియు వ్యర్థాలను కనిష్టంగా తగ్గించే తయారీ కార్యకలాపం ఏర్పడుతుంది.






తరచుగా అడిగే ప్రశ్నలు
రబ్బరు రోలర్ తయారీ ప్రక్రియ ఏమిటి?
రబ్బరు రోలర్ తయారీ ప్రక్రియ, సాధారణంగా ఉక్కు లేదా అల్యూమినియంతో తయారు చేయబడిన రోలర్ కోర్ తయారీతో మొదలవుతుంది. దీనిని శుభ్రపరిచి, రబ్బరు బలంగా అంటుకునేలా శుద్ధి చేస్తారు. ఆ తర్వాత, రబ్బరు కాంపౌండింగ్ దశలో సహజ లేదా సింథటిక్ ఎలాస్టోమర్లను కార్బన్ బ్లాక్ వంటి ఫిల్లర్లు, బలపరిచే ఏజెంట్లు, సల్ఫర్ వంటి వల్కనైజేషన్ రసాయనాలు మరియు ప్రాసెసింగ్ సహాయకాలతో కలపడం జరుగుతుంది. ఈ దశలో హై-షియర్ మిక్సర్లు మరియు టూ-రోల్ మిల్లులు ప్రామాణిక పరికరాలుగా ఉంటాయి. ఇవి ఏకరీతి వ్యాప్తిని మరియు అవసరమైన రియోలాజికల్ లక్షణాలను నిర్ధారిస్తాయి. ఆ తర్వాత, కాంపౌండ్ చేయబడిన రబ్బరును క్యాలెండరింగ్ ద్వారా కచ్చితమైన మందంతో షీట్లుగా తయారు చేస్తారు లేదా మోల్డింగ్ ఛార్జ్గా సిద్ధం చేస్తారు.
కోర్కు రబ్బరును పూయడానికి మౌల్డింగ్ లేదా కోటింగ్ పద్ధతులను ఉపయోగిస్తారు. మౌల్డ్ కాస్టింగ్లో మాన్యువల్ లే-అప్, కంప్రెషన్, లేదా ఇంజెక్షన్ మౌల్డింగ్ పద్ధతులు ఉండవచ్చు. రబ్బరు అమర్చిన కోర్ను, ప్రత్యేకంగా రూపొందించిన మౌల్డ్లో ఉంచుతారు. ఆ తర్వాత, రబ్బరు రసాయన కూర్పు మరియు రోలర్ కొలతల ఆధారంగా క్యూరింగ్ సమయం మరియు ఉష్ణోగ్రతను ఎంచుకుని, ఆ అసెంబ్లీని తగిన ఉష్ణోగ్రత మరియు పీడనం వద్ద నియంత్రిత తాపన ప్రక్రియ అయిన వల్కనైజేషన్కు గురిచేస్తారు. ఈ దశ స్థితిస్థాపకత, మన్నిక, మరియు రసాయన నిరోధకత వంటి పనితీరు లక్షణాల కోసం క్రాస్-లింకింగ్ను ప్రేరేపిస్తుంది. వల్కనైజేషన్ తర్వాత, రోలర్లను గ్రైండింగ్, పాలిషింగ్, మరియు కొన్నిసార్లు సర్ఫేస్ టెక్చరింగ్ ద్వారా తుది మెరుగులు దిద్దుతారు. చివరి దశ కఠినమైన నాణ్యత నియంత్రణ, ఇందులో మందం మరియు ఉపరితల ఏకరూపత యొక్క నాన్-డిస్ట్రక్టివ్ టెస్టింగ్ కూడా ఉండవచ్చు.
రబ్బరు రోలర్ల తయారీ కర్మాగారం ఎలా పనిచేస్తుంది?
ఒక రబ్బరు రోలర్ తయారీ ప్లాంట్ సామర్థ్యం మరియు భద్రత కోసం క్రమబద్ధమైన ఉత్పత్తి దశలు మరియు వర్క్ఫ్లో ఆప్టిమైజేషన్ ఆధారంగా నిర్వహించబడుతుంది. ఎలాస్టోమర్లు, ఫిల్లర్లు మరియు సంకలితాలను సులభంగా పొందేందుకు వీలుగా ముడి పదార్థాల నిర్వహణ రూపొందించబడింది. స్థిరమైన కాంపౌండింగ్ మరియు షీట్ తయారీకి కీలకమైన టూ-రోల్ మిల్లులు మరియు అధిక-ఖచ్చితత్వ క్యాలెండర్లు ప్రత్యేక మిక్సింగ్ ప్రాంతాలలో ఉంటాయి. మోల్డింగ్ విభాగాలలో సిలికాన్ లేదా మెటల్ అచ్చులు, కంప్రెషన్ లేదా ఇంజెక్షన్ ప్రెస్లు, మరియు థర్మల్ క్యూరింగ్ ఓవెన్లు ఉంటాయి. వల్కనైజేషన్ సమయంలో ఖచ్చితమైన ఉష్ణోగ్రత నియంత్రణ కేంద్రంగా ఉంటుంది, మరియు క్యూరింగ్ ఓవెన్లు వేడిని సమానంగా పంపిణీ చేసేలా రూపొందించబడ్డాయి. ఫినిషింగ్ స్టేషన్లలో కొలతలు మరియు ఉపరితల నాణ్యత అవసరాలను సాధించడానికి గ్రైండర్లు మరియు పాలిషర్లు అమర్చబడి ఉంటాయి. ఇన్లైన్ నాణ్యత తనిఖీ కేంద్రాలు నిరంతర తనిఖీ కోసం సెన్సార్లను ఉపయోగించుకుంటాయి. ధూళిని తొలగించే మరియు పొగ నిర్వహణ పరికరాలు ఉత్పత్తి అంతటా భద్రతను మరియు ఉత్పత్తి పరిశుభ్రతను కాపాడుతాయి.
రబ్బరు రోలర్ల సందర్భంలో మోల్డ్ కాస్టింగ్ అంటే ఏమిటి?
మోల్డ్ కాస్టింగ్ ప్రక్రియలో, ముందుగా సిద్ధం చేసిన రోలర్ కోర్ను కలిగి ఉన్న ఒక దృఢమైన అచ్చు ద్వారా ఏర్పడిన కుహరంలోకి, గట్టిపడని లేదా పాక్షికంగా గట్టిపడిన రబ్బరును ప్రవేశపెడతారు. కంప్రెషన్ మరియు ఇంజెక్షన్ మోల్డ్ కాస్టింగ్ అనేవి ఇందులో ప్రధానమైన పద్ధతులు. కంప్రెషన్ మోల్డింగ్లో, ముందుగా కొలిచి తీసుకున్న రబ్బరు మిశ్రమాన్ని అచ్చులో ఉంచి, ఆపై దానిని మూసివేసి, వేడి మరియు పీడనాన్ని ఉపయోగించి ఆ మిశ్రమాన్ని కోర్కు అనుగుణంగా కచ్చితమైన ఆకారంలోకి తీసుకువస్తారు. ఇంజెక్షన్ మోల్డింగ్, సంక్లిష్టమైన లేదా అధిక పరిమాణంలో ఉండే రోలర్ల కోసం అచ్చులను కచ్చితంగా, అధిక వేగంతో నింపడానికి వీలు కల్పిస్తుంది. ఈ ప్రక్రియ, తుది కోటింగ్ జ్యామితి నియంత్రణలో ఉండేలా మరియు రబ్బరు-కోర్ మధ్య ఉండే ఇంటర్ఫేస్ గరిష్ట బంధ సమగ్రతను సాధించేలా నిర్ధారిస్తుంది. అచ్చు రూపకల్పన చాలా కీలకం: లోపాలను తగ్గించడానికి మరియు ఏకరీతి వల్కనైజేషన్ను నిర్ధారించడానికి, వెంటింగ్ మరియు స్థిరమైన ఉష్ణ బదిలీ వంటి లక్షణాలను ఇంజనీరింగ్ చేస్తారు.
రబ్బరు రోలర్ల ఉత్పత్తిలో క్యూరింగ్ మోల్డ్లు ఏ పాత్ర పోషిస్తాయి?
వల్కనైజేషన్ ప్రక్రియ సమయంలో రోలర్ యొక్క నిర్దిష్ట జ్యామితిని నిర్వహించడానికి క్యూరింగ్ మోల్డ్లు ఉపయోగపడతాయి. ఈ మోల్డ్లు రబ్బరు పూత పూసిన కోర్ చుట్టూ బిగించబడి, అంతర్గత ఒత్తిడులను తట్టుకుంటూ, రబ్బరులో క్రాస్-లింకింగ్ను ప్రేరేపించడానికి ఏకరీతి వేడిని అందిస్తాయి. క్యూరింగ్ మోల్డ్లు లేకుండా, వేడిచేసే సమయంలో రబ్బరు వ్యాకోచం లేదా ఆకారం కోల్పోవడం జరగవచ్చు, ఇది తయారైన రోలర్లలో లోపాలకు దారితీస్తుంది. ఆధునిక క్యూరింగ్ మోల్డ్లు వేగవంతమైన ఉష్ణ సమతుల్యత, చర్య వాయువుల సరైన వెలికితీత, మరియు శుభ్రపరచడంలో సౌలభ్యం కోసం ఆప్టిమైజ్ చేయబడ్డాయి, ఇది కాలుష్యాన్ని నివారించడంలో సహాయపడుతుంది మరియు కాయిల్ పునరావృత నాణ్యతను నిర్ధారిస్తుంది.
రబ్బరు వల్కనైజేషన్ అంటే ఏమిటి మరియు అది ఎందుకు ముఖ్యమైనది?
రబ్బరు వల్కనైజేషన్ అనేది ఒక రసాయన ప్రక్రియ, దీనిలో క్యూరింగ్ ఏజెంట్లు, సాధారణంగా సల్ఫర్, అధిక ఉష్ణోగ్రతల వద్ద అసంతృప్త పాలిమర్ గొలుసులతో చర్య జరుపుతాయి. దీని ఫలితంగా గొలుసుల మధ్య సమయోజనీయ క్రాస్-లింకులు ఏర్పడతాయి, ఇది రబ్బరును మృదువైన, సాగే గుణం గల స్థితి నుండి స్థితిస్థాపక, స్థితిస్థాపక మరియు ఉష్ణ-నిరోధక పదార్థంగా మారుస్తుంది. వల్కనైజేషన్ చాలా ప్రాథమికమైనది, ఎందుకంటే ఇది రోలర్ యొక్క తుది యాంత్రిక మరియు ఉష్ణ లక్షణాలైన తన్యత బలం మరియు ద్రావకాలు, రాపిడి మరియు విరూపణకు నిరోధకత వంటివాటిని నిర్ధారిస్తుంది. పారిశ్రామిక వాతావరణాలలో, రోలర్లు నిరంతర ఆపరేషన్ను మరియు కఠినమైన రసాయనాలు లేదా యాంత్రిక ఒత్తిడిని తట్టుకోగలవని నిర్ధారించడానికి ఈ లక్షణాలు చాలా కీలకమైనవి.
రబ్బరు పూత ప్రక్రియ ఉత్పత్తి నాణ్యతను ఎలా ప్రభావితం చేస్తుంది?
రబ్బరు కోటింగ్ ప్రక్రియ—అది మోల్డ్ కాస్టింగ్, ఎక్స్ట్రూషన్, లేదా క్యాలెండరింగ్ ద్వారా జరిగినా—ఉపరితల నునుపు, మందం కచ్చితత్వం, మరియు కోర్కు బంధన బలం వంటి కీలకమైన నాణ్యతా లక్షణాలను నేరుగా ప్రభావితం చేస్తుంది. కోటింగ్ సమయంలో సరైన నియంత్రణ లేకపోవడం వల్ల మందంలో వ్యత్యాసాలు, ఖాళీలు, లేదా బలహీనమైన అతుకుదల ఏర్పడవచ్చు, ఇవి రోలర్ పనితీరును తగ్గిస్తాయి. పొరల ఏకరూపతను నిర్ధారించడానికి, కర్మాగారాలు అధిక-కచ్చితత్వ క్యాలెండర్లను మరియు ఆప్టిమైజ్ చేసిన మోల్డ్లను ఉపయోగిస్తాయి. ఇన్లైన్ మందం సెన్సార్లు మరియు విశ్లేషణలు వ్యత్యాసాలను ముందుగానే గుర్తించి, నాసిరకం ఉత్పత్తులు తదుపరి దశలకు చేరే ప్రమాదాన్ని తగ్గిస్తాయి. ఉదాహరణకు, కోటింగ్ మందంలో స్వల్ప వ్యత్యాసాలు పెరిగినా కూడా అరుగుదలను వేగవంతం చేసి, యంత్ర పనితీరుపై ప్రతికూల ప్రభావం చూపుతాయి.
రబ్బరు రోలర్ల వల్కనైజేషన్ ప్రక్రియ ఏమిటి?
రబ్బరు రోలర్ల వల్కనైజేషన్లో, రబ్బరు పూత పూసిన కోర్ను క్యూరింగ్ మోల్డ్ లేదా ఓవెన్లో కఠినంగా నియంత్రించబడిన పరిస్థితులలో వేడి చేస్తారు. అత్యంత సాధారణ పద్ధతిలో సల్ఫర్ను క్రాస్-లింక్ ఏజెంట్గా ఉపయోగిస్తారు, ఇది వేడి (సాధారణంగా 140–180°C) మరియు పీడనం (కొన్ని MPa వరకు) కింద చర్య జరుపుతుంది. రబ్బరు రకం మరియు రోలర్ పరిమాణాన్ని బట్టి సమయం మారుతుంది, పూర్తి క్రాస్-లింకింగ్ను నిర్ధారించడానికి ఇది తరచుగా 30 నిమిషాల నుండి చాలా గంటల వరకు ఉంటుంది. క్యూరింగ్ మోల్డ్ ఆకారం మారడాన్ని నివారిస్తుంది, అదే సమయంలో థర్మల్ సైక్లింగ్ మరియు నియంత్రిత ర్యాంప్-అప్ రేట్లు రోలర్ క్రాస్-సెక్షన్ అంతటా క్యూర్ చేయబడిన నిర్మాణం యొక్క ఏకరూపతను నిర్ధారిస్తాయి. పూర్తయిన తర్వాత, రోలర్ను చల్లబరిచి, మోల్డ్ నుండి తీసివేసి, గ్రైండింగ్ మరియు పాలిషింగ్ వంటి పోస్ట్-క్యూరింగ్ ఆపరేషన్ల కోసం పంపుతారు. ఈ దశ, కఠినమైన పారిశ్రామిక విధులకు అవసరమైన స్థితిస్థాపకత, సాగే గుణం మరియు రసాయన నిరోధకతను స్థిరపరుస్తుంది.
పోస్ట్ సమయం: డిసెంబర్-19-2025


